
自定义加载架构
将高装载密度转化为可重复的工艺条件。
根据实际包装几何形状和间距,专门开发了专用料仓、装载托盘和推车结构。它们以稳定且可重复的方式固定产品,并保持蒸汽-空气循环和热传递所需的通道。 在有记录的参考装载案例中,各堆垛间距仅为1毫米,且在不到一米的腔室内,每个循环可处理超过60,000片透镜,实现了高装载密度与可控工艺性能的完美结合。
隐形眼镜制造既涉及大规模生产,又涉及精密的眼科产品,同时还采用了日益复杂的包装方案。
随着制造商推出超薄泡罩包装、易撕式包装设计以及全自动化生产环境,终端灭菌必须确保在整个过程中既保持无菌状态,又维持包装的完整性。
将高装载密度转化为可重复的工艺条件。
根据实际包装几何形状和间距,专门开发了专用料仓、装载托盘和推车结构。它们以稳定且可重复的方式固定产品,并保持蒸汽-空气循环和热传递所需的通道。 在有记录的参考装载案例中,各堆垛间距仅为1毫米,且在不到一米的腔室内,每个循环可处理超过60,000片透镜,实现了高装载密度与可控工艺性能的完美结合。
隐形眼镜在密封的初级包装内进行终末灭菌。蒸汽-空气循环系统分别控制温度和腔室压力,并在包装内部压力发生变化时施加反向压力。这在进行必要的热处理的同时,限制了加热和冷却过程中密封处两侧的压力差。
纯饱和蒸汽的压力由温度决定,因此无法单独调节。通过添加压缩空气,可以独立于蒸汽温度来控制腔室总压力,从而提供保护薄型、密封型或易剥离型泡罩包装所需的背压。
道尔顿定律指出,腔室总压力等于蒸汽和空气的分压之和。该定律为控制腔室气氛提供了物理依据;而包装的保护效果则取决于对腔室压力与泡罩内部不断变化的压力之间压差的管理。
原理验证研究在受控的实验室条件下,确定了包装的行为、临界压力分布以及装载配置。将相同的灭菌原理和控制理念应用于工业级FOA系统,有助于实现从研发到商业化生产的可重复性转移。
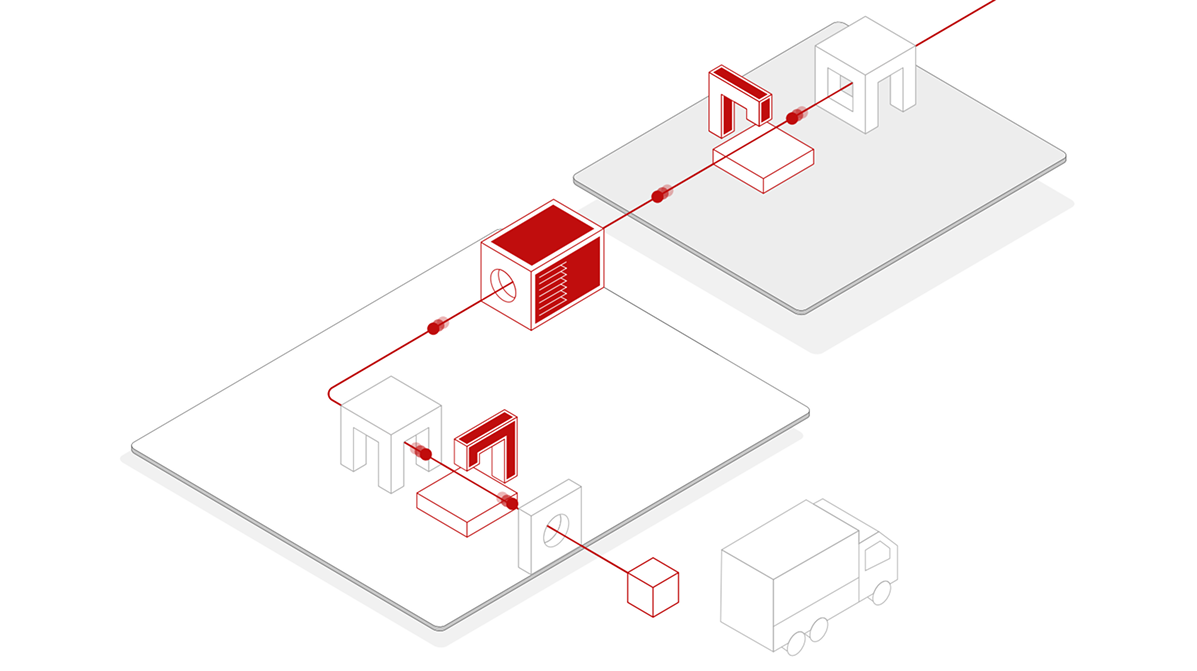
机器人进料和出料系统可在不取出产品或人工接触产品的情况下,将托盘从初级包装处运送至灭菌器,并继续运送至二级包装处。采用贯通式双门结构,还可确保灭菌室两侧加工区域之间的隔离。
排列紧密的装载包可能会限制货物周围的空气流通,从而导致传热条件更加严苛。专用料仓、托盘和推车可确保固定的间距、方向和稳定性,因此能在工业级吞吐量下,使经验证的货物几何形状在每个生产周期中得以复现。
了解我们的工艺知识如何将技术、应用和工艺有机结合。
