Skip to content

Sterilizzazione

di canister RTP per trasferimento asettico

Nella moderna produzione asettica, i canister RTP vengono sempre più utilizzati per trasferire componenti a contatto con il prodotto e gruppi di riempimento all’interno di isolatori di Grado A.

Il loro impiego supporta una strategia chiusa di controllo della contaminazione, riduce l’intervento dell’operatore e contribuisce a mantenere la sterilità dalla preparazione fino al punto di utilizzo.
Tuttavia, i canister presentano una sfida particolare. La rimozione dell’aria, la penetrazione del vapore, la gestione della condensa e l’essiccazione devono essere tutte gestite all’interno di un sistema chiuso in cui la barriera sterile stessa diventa parte integrante del processo di sterilizzazione.

Ecco perché il successo della sterilizzazione dei canister non dipende solo dalle attrezzature, ma anche da una profonda comprensione dei principi di sterilizzazione.

Richiedi ulteriori informazioni

I CANISTER ESALTANO OGNI PUNTO DEBOLE DI UN PROCESSO DI STERILIZZAZIONE A FLUSSO CONTINUO

Raggiungere la sterilità è solo una parte della sfida. I componenti devono inoltre rimanere protetti, asciutti e pronti per il trasferimento asettico.

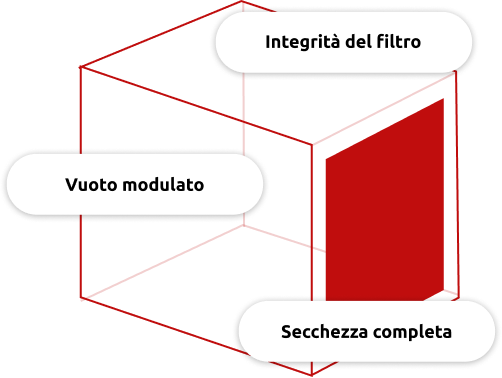
Integrità del filtro
Il filtro è l'elemento funzionale del sistema di barriera sterile. La sua integrità deve essere preservata durante la sterilizzazione, la conservazione e il trasferimento.

Asciugatura completa
Nella sterilizzazione in canister, la gestione della condensa è spesso più impegnativa della stessa inattivazione microbica, poiché l’umidità residua può compromettere la prontezza al trasferimento e influire sulla robustezza del processo.

Penetrazione uniforme del vapore
I canister contengono spesso assemblaggi complessi, sistemi di riempimento, componenti monouso e tubi lunghi a lume ridotto, creando sfide critiche per la rimozione dell’aria e la penetrazione del vapore.

I nostri sistemi sono progettati per garantire contemporaneamente questi obiettivi, preservando la sterilità, l’integrità del filtro, l’assenza di umidità e la prontezza al trasferimento durante l’intero processo.

IT-packaging-fedegari-solution-rtp-canister

LA PROGETTAZIONE DEL CICLO PARTE DALLA FISICA DEI CANISTER

I canister non creano nuove sfide di sterilizzazione. Rendono semplicemente impossibile ignorare quelle esistenti.

La caratteristica distintiva di un canister è che l’ingresso del vapore e l’uscita dell’aria corrispondono allo stesso elemento: il filtro.
L’espulsione dell’aria, l’immissione del vapore, l’evacuazione della condensa e lo scarico della pressione avvengono quindi attraverso lo stesso percorso, influenzando direttamente sia l’efficacia della sterilizzazione sia l’integrità della barriera sterile.

Il ciclo deve quindi essere progettato in base al comportamento del contenitore, non in base a procedure di sterilizzazione generiche.

Fedegari - imballaggio - contenitore

IL VUOTO MODULATO COME STRUMENTO DI LAVORO

Nei cicli standard di sterilizzazione a vapore, il vuoto viene utilizzato principalmente per la rimozione dell’aria e l’asciugatura. Nella sterilizzazione in canister, il vuoto diventa un parametro di processo fondamentale. Un profilo di vuoto troppo aggressivo può sottoporre il filtro a sollecitazioni eccessive e compromettere l’integrità della barriera sterile. Un profilo di vuoto insufficiente può compromettere l’eliminazione dell’aria e le prestazioni di essiccazione. Il vuoto deve quindi garantire un equilibrio tra rimozione dell’aria, evaporazione della condensa e protezione del filtro, al fine di assicurare che la sterilità sia preservata oltre il ciclo di sterilizzazione e durante l’intero trasferimento.

VERIFICA IN CONDIZIONI DI SCENARIO PEGGIORE

La convalida non viene effettuata in condizioni ideali.

Gli indicatori biologici e i sensori di temperatura sono posizionati intenzionalmente nei punti in cui la penetrazione del vapore è più difficile e la complessità del processo è maggiore. La sterilità, l’assenza di umidità e l’uniformità della temperatura vengono dimostrate in queste condizioni prima che il ciclo sia considerato convalidato.

FAQ

Perché l'integrità del filtro è considerata parte integrante della convalida della sterilizzazione?

Nei canister RTP, il filtro non è semplicemente un dispositivo di sfiato. Funge da barriera microbica che preserva la sterilità dopo il ciclo e durante il trasferimento.

Per questo motivo, la convalida della sterilizzazione deve dimostrare non solo l’efficacia letale, ma anche la capacità di mantenere l’integrità del filtro durante la rimozione dell’aria, l’esposizione al vapore, l’essiccazione e le variazioni di pressione.

Come si verifica l'efficacia della sterilizzazione in carichi complessi di canister?

L'efficacia della sterilizzazione viene verificata utilizzando indicatori biologici posizionati nei punti più difficili da sterilizzare.
Per i sistemi di riempimento collegati tramite tubi lunghi a lume ridotto, gli indicatori biologici sono stati posizionati a metà lunghezza e nei punti più distanti dall’ingresso del vapore, al fine di mettere alla prova sia l’eliminazione dell’aria che la penetrazione del vapore.
Negli studi di validazione, tutti gli indicatori biologici non hanno mostrato alcuna crescita dopo 7 giorni di incubazione a 55 °C, confermando l’efficacia della sterilizzazione nelle condizioni più sfavorevoli.

Come viene verificata la distribuzione del vapore all’interno dei canister RTP?

La distribuzione del vapore viene verificata tramite mappatura termica effettuata nei punti più sfavorevoli del contenitore e del suo contenuto.
Negli studi di validazione condotti su canister RTP e gruppi di riempimento, Fedegari ha ottenuto un differenziale di temperatura di soli 0,04 °C durante la fase di esposizione, dimostrando una distribuzione del vapore altamente uniforme in tutto il carico.

Perché i sistemi di riempimento con tubi lunghi a lume ridotto sono considerati il caso peggiore in termini di carico?

I tubi lunghi a lume ridotto presentano una delle geometrie più complesse per la sterilizzazione a vapore, poiché l’aria residua può rimanere intrappolata e impedire al vapore saturo di raggiungere le superfici interne.

Per questo motivo, i serbatoi di riempimento collegati tramite tubi a lume ridotto vengono comunemente utilizzati come configurazioni di riferimento per lo scenario peggiore durante lo sviluppo dei cicli, rappresentando una sfida significativa sia per la rimozione dell’aria che per la penetrazione del vapore.

Perché il vuoto modulato è importante per la sterilizzazione dei canister RTP?

Nei canister RTP, il filtro fa parte del sistema di barriera sterile.
Il vuoto deve quindi svolgere due funzioni contemporaneamente: favorire l’eliminazione dell’aria e l’essiccazione, proteggendo al contempo l’integrità del filtro.

Per questo motivo, Fedegari applica fasi di vuoto controllate e modulate, progettate specificatamente per evitare un eccessivo stress meccanico sul filtro, mantenendo al contempo le prestazioni di sterilizzazione.

SCOPRI LE SOLUZIONI CONNESSE

Esplora le conoscenze correlate

Scopri come le nostre competenze in materia di processi mettono in relazione tecnologie, applicazioni e processi.

Normativa - Sicurezza dei processi

Trasferimento asettico: i punti critici della sterilità.

Quando è la progettazione del processo a determinare se la sterilità viene mantenuta o meno

fedegari_group_trasferimento_asettico-i_punti_critici_della_sterilità (1)

Essere più vicini ai clienti non significa solo garantire vicinanza.
È un modo di lavorare.

Una rete globale pensata per garantire che Fedegari sia vicina al cliente, vicina al processo e vicina alle decisioni che rendono la produzione sterile più sicura, più affidabile e più preziosa nel tempo.