Skip to content

Flaconi RTU in nest

Quando i produttori cercano di abbandonare l’EtO a favore di un metodo che riduca i timori relativi ai residui tossici e il potenziale impatto su pazienti, lavoratori e ambiente, la scelta di un agente sterilizzante alternativo è solo l’inizio.

Ciò è particolarmente vero per la sterilizzazione a bassa temperatura delle fiale di vetro RTU nella loro configurazione completa di imballaggio. L’agente sterilizzante deve attraversare la scatola di trasporto esterna, molteplici barriere porose e le interfacce dell’imballaggio chiuso prima di raggiungere le superfici interne dei flaconi. La stessa struttura deve poi rilasciare l’agente sterilizzante residuo entro un tempo di aerazione accettabile.

Andare oltre l’EtO richiede più di un semplice sterilizzante alternativo. Richiede una nuova comprensione dell’intero processo.


Richiedi ulteriori informazioni

TRASFORMIAMO LA CONFIGURAZIONE EFFETTIVA DELLA RTU IN UN MODELLO DI PROCESSO OSSERVABILE

Gli attributi critici di qualità definiscono ciò che deve essere dimostrato, mentre gli indicatori biologici posizionati lungo le interfacce della confezione rivelano come l’agente sterilizzante si diffonda dal carico esterno all’interno delle fiale.

Il livello di vuoto profondo, l’erogazione di H₂O₂, la sequenza di impulsi e l’esposizione vengono quindi valutati come parametri che interagiscono tra loro.

Dopo ogni ciclo di sviluppo, vengono valutati l’efficacia biologica e i livelli residui, convertendo gli effetti osservati nelle conoscenze necessarie per perfezionare la combinazione di parametri successiva.

Il risultato non è semplicemente un ciclo che produce un esito positivo. Si tratta di un processo definito, supportato dalla comprensione delle relazioni tra l’architettura del carico, i parametri critici di processo e gli attributi critici di qualità.

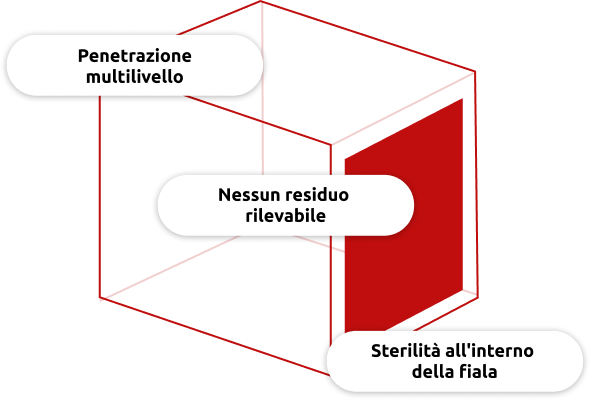
Schema dei fattori chiave per la sterilizzazione delle fiale di vetro RTU nel nest: penetrazione multistrato, assenza di residui rilevabili e sterilità all’interno della fiala.
infografica

1. DEFINIRE QUALI SONO GLI OBIETTIVI CHE IL PROCESSO DEVE RAGGIUNGERE

Lo sviluppo inizia traducendo il risultato richiesto in attributi di qualità critici misurabili.

Ogni attributo richiede prove specifiche: un risultato biologico positivo non può sostituire l’analisi dei residui o i test di integrità del prodotto.

  • Efficacia biologica nei punti di carico più difficili
  • Controllo dei residui di H₂O₂ dopo l’aerazione
  • Preservazione delle caratteristiche rilevanti del prodotto e dell’imballaggio

2. TRACCIARE IL PERCORSO COMPLETO DI PENETRAZIONE

Gli indicatori biologici sono posizionati in punti chiave lungo l'intero percorso del carico.

Questa disposizione non si limita a dimostrare l’efficacia biologica finale.

Essa rivela come l’agente sterilizzante si diffonde all’interno della configurazione dell’imballaggio e aiuta a identificare i punti in cui la penetrazione risulta più difficile.

3. INDIVIDUARE I PARAMETRI DI RIFERIMENTO

Il vuoto profondo rimuove l’aria intrappolata e consente l’accesso agli spazi chiusi, mentre la pressione e la dose di iniezione di H₂O₂ regolano l’erogazione dell’agente sterilizzante. La sequenza degli impulsi e il tempo di mantenimento determinano la penetrazione e l’esposizione nei punti critici. Le condizioni di aerazione regolano quindi la rimozione dei residui dalle fiale e dagli imballaggi.

Questi parametri vengono valutati congiuntamente poiché la modifica di uno di essi può influire sull’efficacia biologica, sulla rimozione dei residui e sulle prestazioni complessive del ciclo.

4. COLLEGARE GLI INPUT DEL PROCESSO AI RISULTATI DI QUALITÀ

DATI DI INGRESSO DEL PROCESSO → COMPORTAMENTO DEL CARICO OSSERVATO → RISULTATI DI QUALITÀ

Ogni ciclo di sviluppo mette in relazione la combinazione di parametri selezionata con le evidenze biologiche e chimiche generate durante l’intero carico. Una volta confermate le condizioni di processo risultanti, le evidenze identificano la configurazione del carico, i punti critici, i parametri controllati e i criteri di accettazione necessari a supportare la successiva qualificazione e il trasferimento.

FAQ

Perché le misurazioni effettuate nella camera non possono dimostrare la sterilizzazione all’interno dei flaconi?

Le misurazioni effettuate nella camera descrivono le condizioni all’esterno del carico confezionato. Esse non indicano se l’aria intrappolata sia stata rimossa dalla configurazione interna né se una quantità sufficiente di agente sterilizzante abbia attraversato tutte le barriere. È quindi necessario ottenere prove nei punti critici all’interno del carico.

Perché la sostituzione dell’EtO richiede una nuova attività di sviluppo del processo?

L'EtO e il vH₂O₂ presentano comportamenti diversi in termini di trasporto, esposizione e rimozione dei residui. Un ciclo sviluppato per l'EtO non può definire in che modo il vH₂O₂ penetrerà nella stessa configurazione di imballaggio. Il processo alternativo deve essere sviluppato tenendo conto del carico effettivo e delle sue barriere specifiche.

Perché si utilizzano due metodi per quantificare l'H₂O₂ residuo?

Il metodo colorimetrico fornisce un riscontro rapido durante lo sviluppo del processo. Il metodo UV-visibile, più sensibile, fornisce una conferma quantitativa tramite un laboratorio esterno qualificato. Insieme, questi metodi supportano l’ottimizzazione e la generazione delle prove definitive.

Perché gli indicatori biologici sono posizionati in diversi punti di contatto dell'imballaggio?

Il posizionamento distribuito della BI rivela come si sviluppa l'efficacia biologica lungo il percorso di penetrazione. Aiuta a distinguere una limitazione di ingresso esterna da una condizione critica più vicina all'interno della fiala e favorisce l'identificazione dello scenario peggiore dal punto di vista biologico.

Perché i parametri critici del processo devono essere valutati congiuntamente?

Il vuoto, l’erogazione di H₂O₂, la sequenza di impulsi e il tempo di mantenimento si influenzano a vicenda. Una modifica che migliora la penetrazione può influire anche sulla rimozione dei residui o sulla durata totale del ciclo. È il loro effetto combinato, piuttosto che un singolo parametro di regolazione, a determinare le prestazioni del processo.

SCOPRI LE SOLUZIONI CONNESSE

Scopri le nozioni correlate

Scopri come la nostra competenza nei processi mette in relazione tecnologie, applicazioni e processi.

Essere più vicini ai clienti non significa necessariamente garantire vicinanza.
È un modo di lavorare.

Una rete globale pensata per garantire che Fedegari sia vicina al cliente, vicina al processo e vicina alle decisioni che rendono la produzione sterile più sicura, più affidabile e più preziosa nel tempo.