
Skip to content

RTU-Vials im Nest

Wenn Hersteller von EtO auf ein Verfahren umsteigen möchten, das Bedenken hinsichtlich toxischer Rückstände sowie die potenzielle Belastung für Patienten, Mitarbeiter und die Umwelt verringert, ist die Auswahl eines alternativen Sterilisationsmittels nur der Anfang.

Dies gilt insbesondere für die Niedertemperatursterilisation von RTU-Glasfläschchen in ihrer vollständigen Verpackungskonfiguration. Das Sterilisationsmittel muss die äußere Transportverpackung, mehrere poröse Barrieren und geschlossene Verpackungsschnittstellen durchdringen, bevor es die inneren Oberflächen der Fläschchen erreicht. Dieselbe Struktur muss anschließend das restliche Sterilisationsmittel innerhalb einer akzeptablen Belüftungszeit freisetzen.

Der Verzicht auf EtO erfordert mehr als nur ein anderes Sterilisationsmittel. Er erfordert ein neues Verständnis des gesamten Prozesses.


Weitere Informationen anfordern

WIR WANDELN DIE TATSÄCHLICHE RTU-KONFIGURATION IN EIN BEOBACHTBARES PROZESSMODELL UM

Kritische Qualitätsmerkmale legen fest, was nachgewiesen werden muss, während biologische Indikatoren, die an den Verpackungsgrenzflächen angebracht sind, Aufschluss darüber geben, wie sich das Sterilisationsmittel von der äußeren Ladung bis ins Innere der Fläschchen ausbreitet.

Anschließend werden das Tiefvakuumniveau, die H₂O₂-Zufuhr, die Impulssequenz und die Einwirkzeit als miteinander wechselwirkende Parameter bewertet.

Nach jedem Entwicklungszyklus werden die biologische Wirksamkeit und die Restkonzentrationen bewertet, wobei die beobachteten Effekte in das erforderliche Wissen umgewandelt werden, um die nächste Parameterkombination zu optimieren.

Das Ergebnis ist nicht einfach ein Zyklus, der zu einem erfolgreichen Ergebnis führt. Es handelt sich um einen definierten Prozess, der auf dem Verständnis der Zusammenhänge zwischen der Chargenarchitektur, den kritischen Prozessparametern und den kritischen Qualitätsmerkmalen basiert.

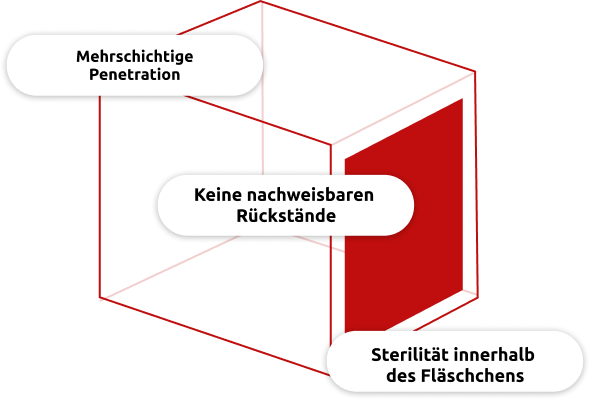
Schematische Darstellung der Schlüsselfaktoren für die Sterilisation von RTU-Glasfläschchen im Nest: Durchdringung aller Schichten, keine nachweisbaren Rückstände und Sterilität im Inneren des Fläschchens.
Infografik

1. DEFINIEREN SIE, WAS DER PROZESS ERREICHEN SOLL

Zu Beginn der Entwicklung wird das angestrebte Ergebnis in messbare kritische Qualitätsmerkmale übersetzt.

Jedes Merkmal erfordert spezifische Nachweise: Ein erfolgreiches biologisches Ergebnis kann weder die Restanalyse noch die Prüfung der Produktintegrität ersetzen.

  • Biologische Wirksamkeit an den am schwierigsten zu reinigenden Stellen
  • Kontrolle der H₂O₂-Rückstände nach der Belüftung
  • Erhalt der relevanten Produkt- und Verpackungseigenschaften

2. DEN GESAMTEN EINDRINGWEG DARSTELLEN

Biologische Indikatoren werden an kritischen Schnittstellen entlang des gesamten Durchflusses platziert.

Diese Anordnung dient nicht nur dazu, die endgültige biologische Wirksamkeit nachzuweisen.

Sie zeigt, wie sich das Sterilisationsmittel durch die Verpackungskonfiguration ausbreitet, und hilft dabei, die Stellen zu identifizieren, an denen das Eindringen am schwierigsten ist.

3. DIE MASSGEBENEN PARAMETER ERMITTELN

Durch das Hochvakuum wird eingeschlossene Luft entfernt und der Zugang zu geschlossenen Räumen ermöglicht, während der Einspritzdruck und die Dosierung von H₂O₂ die Abgabe des Sterilisationsmittels steuern. Die Impulssequenz und die Haltezeit bestimmen das Eindringen und die Einwirkzeit an den kritischen Stellen. Die Belüftungsbedingungen bestimmen dann die Entfernung von Rückständen aus den Fläschchen und der Verpackung.

Diese Parameter werden gemeinsam bewertet, da die Änderung eines einzelnen Parameters die biologische Wirksamkeit, die Restentfernung und die Gesamtleistung des Zyklus beeinflussen kann.

4. VERKNÜPFUNG DER PROZESSINPUTS MIT DEN QUALITÄTSERGEBNISSEN

PROZESSEINGABEN → BEOBACHTETES BELASTUNGSVERHALTEN → QUALITÄTSERGEBNISSE

Jeder Entwicklungszyklus verknüpft die ausgewählte Parameterkombination mit den biologischen und chemischen Nachweisen, die während der gesamten Belastung gewonnen werden. Sobald die daraus resultierenden Prozessbedingungen bestätigt sind, lassen sich anhand der Nachweise die Belastungskonfiguration, kritische Stellen, kontrollierte Parameter und Akzeptanzkriterien ermitteln, die zur Unterstützung der anschließenden Qualifizierung und Übertragung erforderlich sind.

FAQ

Warum können Kammermessungen die Sterilisation im Inneren der Fläschchen nicht nachweisen?

Kammermessungen beschreiben die Bedingungen außerhalb der verpackten Ladung. Sie geben keinen Aufschluss darüber, ob eingeschlossene Luft aus dem Inneren der Verpackung entfernt wurde oder ob ausreichend Sterilisationsmittel alle Barrieren durchdrungen hat. Daher müssen Nachweise an den kritischen Stellen innerhalb der Ladung erbracht werden.

Warum erfordert der Ersatz von EtO eine neue Prozessentwicklung?

EtO und vH₂O₂ weisen unterschiedliche Verhaltensweisen hinsichtlich Transport, Exposition und Restbeseitigung auf. Ein für EtO entwickelter Zyklus kann nicht festlegen, wie vH₂O₂ in dieselbe Verpackungskonfiguration eindringen wird. Das alternative Verfahren muss unter Berücksichtigung der tatsächlichen Ladung und ihrer spezifischen Barrieren entwickelt werden.

Warum werden zwei Methoden zur Bestimmung des H₂O₂-Restgehalts verwendet?

Die kolorimetrische Methode liefert während der Prozessentwicklung schnelle Rückmeldungen. Die empfindlichere UV-Vis-Methode sorgt durch ein qualifiziertes externes Labor für eine quantitative Bestätigung. Zusammen unterstützen sie die Optimierung und die Erstellung abschließender Nachweise.

Warum werden biologische Indikatoren an mehreren Verpackungsschnittstellen angebracht?

Die verteilte BI-Platzierung zeigt, wie sich die biologische Wirksamkeit entlang des Eindringwegs entwickelt. Sie hilft dabei, eine äußere Eintrittsbeschränkung von einem kritischen Zustand näher am Inneren der Ampulle zu unterscheiden, und unterstützt die Ermittlung des biologischen Worst-Case-Szenarios.

Warum müssen die kritischen Prozessparameter gemeinsam ausgewertet werden?

Vakuum, H₂O₂-Zufuhr, Impulssequenz und Haltezeit beeinflussen sich gegenseitig. Eine Änderung, die die Durchdringung verbessert, kann sich auch auf die Reststoffentfernung oder die Gesamtzyklusdauer auswirken. Nicht einzelne Einstellwerte, sondern deren kombinierte Wirkung bestimmt die Prozessleistung.

ENTDECKEN SIE VERNETZTE LÖSUNGEN

Entdecken Sie verwandte Themen

Erfahren Sie, wie unser Prozesswissen Technologien, Anwendungen und Prozesse miteinander verbindet.

„Näher am Kunden“ ist kein Versprechen von Nähe.
Es ist eine Arbeitsweise.

Ein globales Netzwerk, das darauf ausgelegt ist, Fedegari nah am Kunden, nah am Prozess und nah an den Entscheidungen zu halten, die die sterile Fertigung sicherer, zuverlässiger und langfristig wertvoller machen.