
Skip to content

Flacons RTU

en nid

Lorsque les fabricants cherchent à abandonner l'EtO au profit d'une méthode permettant de réduire les risques liés aux résidus toxiques et la charge potentielle pour les patients, les travailleurs et l'environnement, le choix d'un agent stérilisant alternatif n'est qu'un premier pas.

Cela est particulièrement vrai pour la stérilisation à basse température des flacons en verre prêts à l’emploi (RTU) dans leur configuration d’emballage complète. L’agent stérilisant doit traverser le carton de transport extérieur, plusieurs barrières poreuses et les interfaces d’emballage fermées avant d’atteindre les surfaces internes des flacons. Cette même structure doit ensuite libérer l’agent stérilisant résiduel dans un délai d’aération acceptable.

Aller au-delà de l’EtO nécessite plus qu’un simple agent stérilisant de remplacement. Cela exige une nouvelle compréhension de l’ensemble du processus.


Demander plus d'informations

NOUS TRANSFORMONS LA CONFIGURATION ACTUELLE DES RTU EN UN MODÈLE DE PROCÉDÉ OBSERVABLE

Les attributs de qualité critiques définissent ce qui doit être démontré, tandis que les indicateurs biologiques placés au niveau des interfaces de l'emballage révèlent comment l'agent stérilisant se propage depuis la charge externe jusqu'à l'intérieur des flacons.

Le niveau de vide poussé, le débit d’H₂O₂, la séquence d’impulsions et la durée d’exposition sont ensuite évalués en tant que paramètres interactifs.

Après chaque cycle de développement, l’efficacité biologique et les niveaux résiduels sont évalués, ce qui permet de transformer les effets observés en connaissances nécessaires pour affiner la combinaison de paramètres suivante.

Le résultat n’est pas simplement un cycle aboutissant à un résultat positif. Il s’agit d’un processus défini, étayé par une compréhension des relations entre l’architecture de la charge, les paramètres critiques du processus et les attributs de qualité critiques.

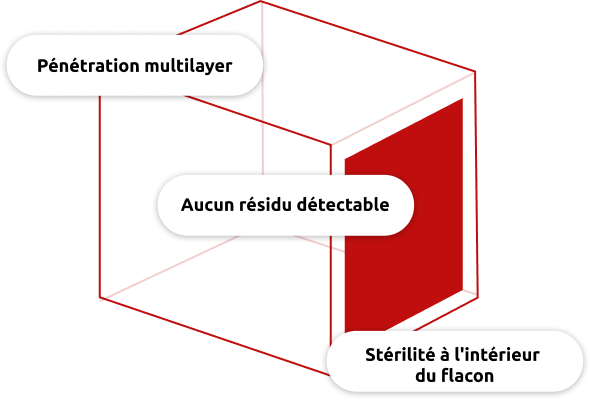
Schéma présentant les facteurs clés de la stérilisation des flacons en verre prêts à l'emploi (RTU) dans un « nid » : pénétration à travers les couches multiples, absence de résidus détectables et stérilité à l'intérieur du flacon.
infographie

1. DÉFINIR LES OBJECTIFS DU PROCESSUS

Le développement commence par la traduction du résultat attendu en attributs de qualité essentiels et mesurables.

Chaque attribut nécessite des preuves spécifiques : un résultat biologique positif ne peut se substituer à une analyse des résidus ou à des essais d’intégrité du produit.

  • Efficacité biologique aux endroits les plus difficiles à traiter
  • Contrôle des résidus de H₂O₂ après aération
  • Préservation des caractéristiques pertinentes du produit et de l’emballage

2. CARTOGRAPHIER LE PARCOURS COMPLET DE LA PÉNÉTRATION

Des indicateurs biologiques sont placés aux points critiques tout au long du flux réel.

Cette disposition ne se contente pas de démontrer l'efficacité biologique finale.

Elle révèle comment l’agent stérilisant se propage à travers la structure de l’emballage et permet d’identifier les zones où la pénétration s’avère la plus difficile.

3. IDENTIFIER LES PARAMÈTRES DÉTERMINANTS

Le vide poussé élimine l'air emprisonné et permet d'accéder aux espaces clos, tandis que la pression et le dosage de l'injection de H₂O₂ régissent l'administration de l'agent stérilisant. La séquence d'impulsions et le temps de maintien déterminent la pénétration et l'exposition aux endroits critiques. Les conditions d'aération régissent ensuite l'élimination des résidus présents dans les flacons et les emballages.

Ces paramètres sont évalués conjointement, car la modification de l’un d’entre eux peut influencer l’efficacité biologique, l’élimination des résidus et les performances globales du cycle.

4. ÉTABLIR UN LIEN ENTRE LES ENTRÉES DU PROCESSUS ET LES RÉSULTATS EN MATIÈRE DE QUALITÉ

Données d'entrée du processus → Comportement observé de la charge → Résultats qualitatifs

Chaque cycle de développement établit un lien entre la combinaison de paramètres sélectionnée et les données biologiques et chimiques générées tout au long de la charge. Une fois les conditions de processus qui en résultent confirmées, ces données permettent d’identifier la configuration de la charge, les emplacements critiques, les paramètres contrôlés et les critères d’acceptation nécessaires pour étayer la qualification et le transfert ultérieurs.

FAQ

Pourquoi les mesures effectuées en chambre ne permettent-elles pas de démontrer la stérilisation à l'intérieur des flacons ?

Les mesures effectuées dans la chambre décrivent les conditions à l'extérieur du chargement emballé. Elles ne permettent pas de déterminer si l'air emprisonné a été éliminé de la configuration interne ni si une quantité suffisante d'agent stérilisant a traversé toutes les barrières. Il est donc nécessaire de recueillir des données aux emplacements critiques à l'intérieur du chargement.

Pourquoi le remplacement de l'EtO nécessite-t-il la mise en place d'un nouveau processus de développement ?

L'EtO et le vH₂O₂ présentent des comportements différents en matière de transport, d'exposition et d'élimination des résidus. Un cycle mis au point pour l'EtO ne permet pas de déterminer comment le vH₂O₂ va pénétrer dans la même configuration d'emballage. Le procédé alternatif doit être élaboré en fonction de la charge réelle et de ses barrières spécifiques.

Pourquoi utilise-t-on deux méthodes pour doser le H₂O₂ résiduel ?

La méthode colorimétrique permet d'obtenir rapidement des résultats lors du développement du procédé. La méthode UV-visible, plus sensible, fournit une confirmation quantitative par le biais d'un laboratoire externe agréé. Ensemble, elles contribuent à l'optimisation du procédé et à l'établissement des preuves finales.

Pourquoi les indicateurs biologiques sont-ils placés à plusieurs interfaces de l'emballage ?

La mise en place d'une BI distribuée permet de mettre en évidence l'évolution de l'efficacité biologique le long du trajet de pénétration. Elle aide à distinguer une limitation liée à l'entrée externe d'une condition critique plus proche de l'intérieur du flacon et facilite l'identification du scénario biologique le plus défavorable.

Pourquoi faut-il évaluer ensemble les paramètres critiques du processus ?

Le vide, le débit d'H₂O₂, la séquence d'impulsions et le temps de maintien s'influencent mutuellement. Une modification visant à améliorer la pénétration peut également avoir une incidence sur l'élimination des résidus ou sur la durée totale du cycle. C'est leur effet combiné, plutôt que n'importe quel paramètre pris isolément, qui détermine les performances du procédé.

DÉCOUVREZ LES SOLUTIONS CONNECTÉES

Découvrez des informations connexes

Découvrez comment notre expertise en matière de procédés permet de relier les technologies, les applications et les procédés.

Être plus proche des clients ne signifie pas nécessairement être proche d'eux.
C'est une manière de travailler.

Un réseau mondial conçu pour permettre à Fedegari d'être au plus près du client, au plus près des processus et au plus près des décisions qui rendent la fabrication stérile plus sûre, plus fiable et plus rentable à long terme.