Skip to content

Sterilizzazione termica di sacche multicamera

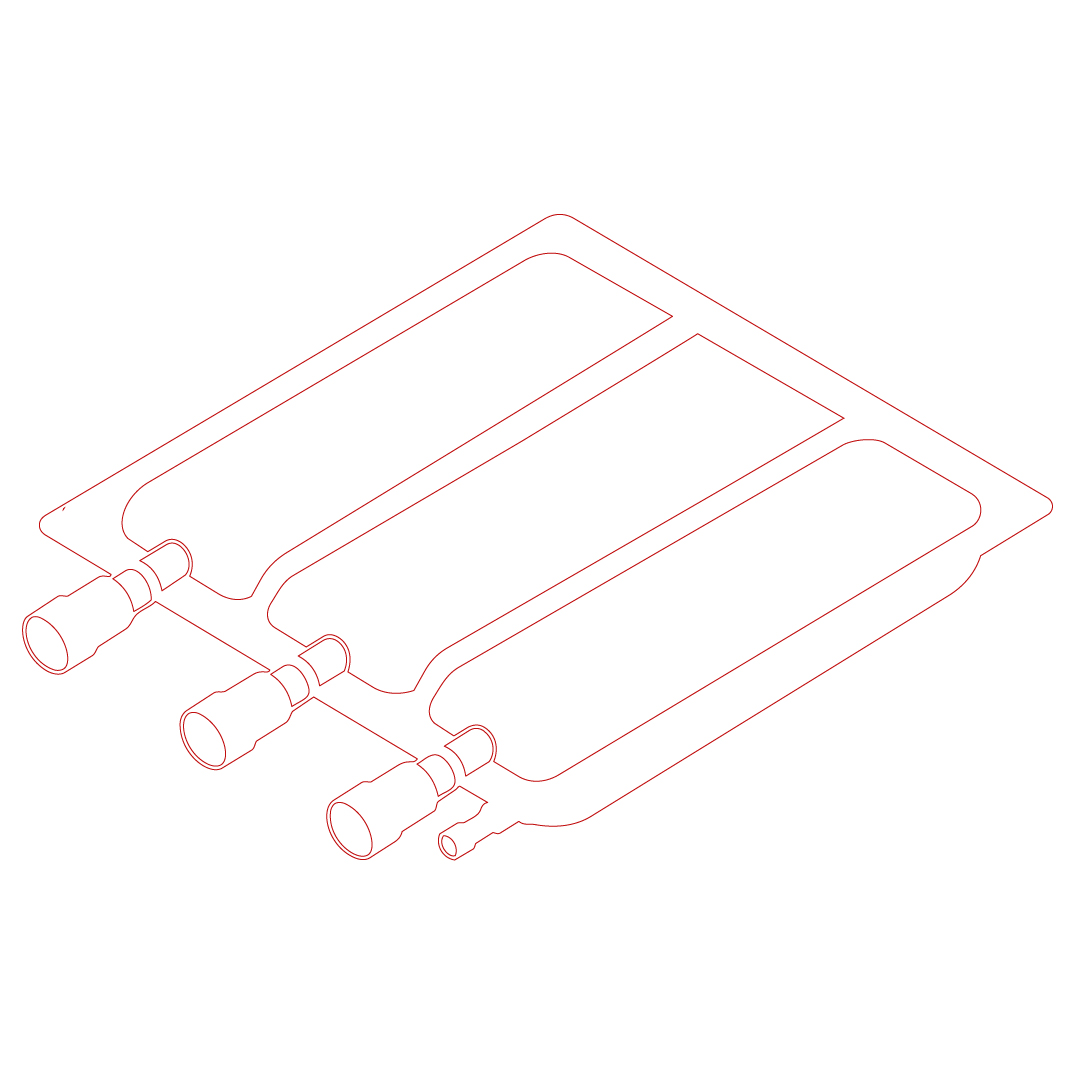
Una sacca multicamera entra nel processo di sterilizzazione come un unico contenitore, ma le sue camere non si comportano come un unico prodotto.

Volumi di riempimento, spazi di testa e geometrie diversi creano diverse inerzie termiche all’interno dello stesso imballaggio. Le camere più piccole possono raggiungere rapidamente la temperatura di processo e iniziare ad accumulare letalità, mentre la camera più grande è ancora in fase di riscaldamento. Prolungare l’esposizione fino a quando la camera più lenta raggiunge l’obiettivo può quindi sottoporre le camere più veloci e il loro contenuto a uno stress termico non necessario.

Il processo deve conciliare queste diverse risposte preservando al contempo l’integrità della sacca e controllando perdite, deformazioni, appiccicosità, arrossamento e segni da contatto.
Sterilizzare una sacca multicamera significa ottenere un unico risultato convalidato in tutte le camere, che non si riscaldano mai allo stesso modo.


Richiedi ulteriori informazioni

GESTIAMO UNA DIFFERENZA DI VOLUME SUPERIORE A 70 VOLTE ALL’INTERNO DELLA STESSA BORSA

La nostra esperienza comprende sacchi a cinque scomparti con volumi di riempimento compresi tra 15 e 1.067 mL: una differenza di oltre 70 volte tra gli scomparti trattati contemporaneamente all’interno della stessa confezione.

Sviluppiamo il ciclo in base alla temperatura effettiva e al valore F₀ accumulato all’interno dei diversi scomparti, non semplicemente in base al setpoint dell’ambiente di sterilizzazione. Regolando il profilo di riscaldamento, portiamo la camera più grande nell’intervallo di temperatura richiesto, limitando al contempo l’esposizione termica non necessaria nelle camere più piccole, che si riscaldano più rapidamente.

Questa conoscenza ci consente di trattare configurazioni complesse a più camere a pieno carico, raggiungendo la letalità richiesta in tutte le camere e in tutte le posizioni del carico, mantenendo al contempo l’integrità delle sacche.

Controlliamo una differenza di volume superiore a 70 volte all’interno dello stesso sacchetto.

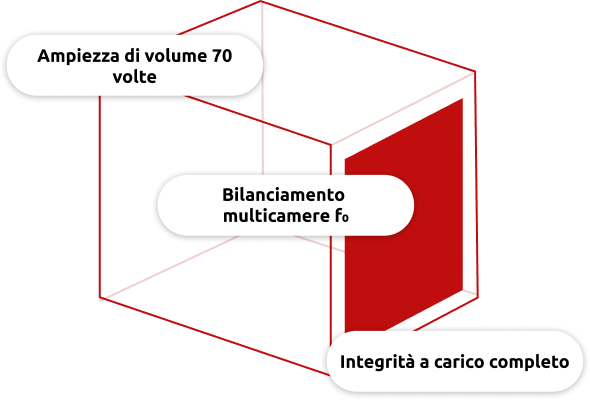
Schema dei fattori chiave per la sterilizzazione in sacchi multicamera: controllo dell’intervallo di volume di 70 volte, equilibrio F0 multicamera e integrità a pieno carico
sacchetti-multicamera-fedegari-soluzione-confezionamento

IL NOSTRO APPROCCIO

La temperatura dell’ambiente di sterilizzazione non è in grado di rivelare ciò che accade all’interno di camere con volumi radicalmente diversi. Posizioniamo i sensori di temperatura nei compartimenti più piccoli e più grandi e in punti rappresentativi del carico, rendendo osservabile il ritardo termico tra di essi durante le fasi di riscaldamento, esposizione e raffreddamento.

MODELLARE IL RISCALDAMENTO PRIMA DI AGGIUNGERE L'ESPOSIZIONE

Quando la camera più grande rimane indietro, il semplice prolungamento della fase di esposizione aumenta il carico termico su tutte le altre camere. Noi utilizziamo invece un profilo di riscaldamento modulato per ridurre progressivamente la differenza di temperatura prima dell’inizio dell’esposizione. Ciò garantisce un accumulo più uniforme di F₀ nell’intero sistema multicamera.

VERIFICA DEL RISULTATO A SCALA DI PIENO CARICO

Il controllo da camera a camera deve rimanere valido quando i sacchi sono impilati su tutto il carico e le condizioni di trasferimento del calore variano a seconda della posizione. La nostra esperienza comprende configurazioni di 65 sacchi a cinque camere distribuiti su 13 livelli di carico, con monitoraggio della temperatura all’interno sia degli scomparti più piccoli che di quelli più grandi in più punti.

Questo approccio ha consentito di raggiungere il valore F₀ richiesto su tutto il carico entro la durata definita del ciclo, senza perdite né perdite di peso misurabili nel ciclo di conferma finale.

COME DISTINGUERE LE PRESTAZIONI DEL PROCESSO DAL COMPORTAMENTO DELL'IMBALLAGGIO

L'integrità del sacchetto, l'efficacia della sterilizzazione e l'aspetto estetico sono risultati distinti. Valutiamo ciascuno di essi in modo indipendente e analizziamo le variabili che potrebbero influenzarli.

La nostra esperienza ha dimostrato che modificare la temperatura di sterilizzazione o lo spazio di testa non risolve necessariamente problemi quali la viscosità. Riconoscere quando una caratteristica non risponde alle regolazioni del ciclo evita modifiche inefficaci al processo e reindirizza l’analisi verso le proprietà dei materiali, la geometria dei sacchi o le interazioni tra prodotto e confezione.

FAQ

Perché la temperatura in camera non è sufficiente per lo sviluppo del processo?

È possibile che l'ambiente di processo si trovi già all'interno dell'intervallo di temperatura di sterilizzazione, mentre il prodotto all'interno della camera più grande sia ancora al di sotto di tale intervallo. Solo una misurazione diretta all'interno dei diversi compartimenti permette di determinare la loro temperatura effettiva e la letalità accumulata.

Come si manifesta la prestazione a pieno carico?

I sensori vengono posizionati all'interno delle camere più piccole e più grandi dei sacchetti, in punti e posizioni rappresentativi. Vengono quindi valutate la distribuzione della temperatura e della F₀, insieme alla durata del ciclo, alle perdite, alla perdita di peso e ai relativi parametri di qualità dell'imballaggio.

L'ottimizzazione del ciclo può eliminare ogni effetto estetico?

No. Alcuni effetti dipendono dalla temperatura, dalla pressione o dalle velocità di riscaldamento e raffreddamento; altri derivano dal materiale di confezionamento, dallo spazio di testa, dal contatto superficiale o dall’interazione tra prodotto e confezione. Un approccio informato allo sviluppo del processo consente di determinare quali variabili influenzano effettivamente l’effetto osservato prima di modificare il ciclo.

Come può la camera più grande raggiungere l'obiettivo senza elaborare eccessivamente quella più piccola?

Il punto fondamentale non è semplicemente prolungare l'esposizione. Una fase di riscaldamento modulato consente alla camera più grande di avvicinarsi progressivamente alla temperatura richiesta, controllando al contempo l'F₀ che si sta già accumulando nelle camere più piccole. L'esposizione può quindi iniziare a partire da una condizione termica più equilibrata.

Perché la differenza di volume tra le camere è così importante?

Il volume di riempimento influisce direttamente sull'inerzia termica. Una camera da 15 mL è in grado di adeguarsi rapidamente alla temperatura di processo, mentre una camera contenente più di un litro richiede un tempo notevolmente più lungo per riscaldarsi. Il ciclo deve compensare questa differenza senza aumentare inutilmente l'esposizione termica delle camere più piccole.

La camera più grande rappresenta sempre lo scenario peggiore del processo?

Di norma è il candidato principale per la zona che si riscalda più lentamente, ma non è possibile darlo per scontato. Anche lo spazio di testa, la geometria, l’orientamento del sacchetto, le superfici di appoggio e la posizione all’interno del carico possono influenzare il trasferimento di calore. Il caso peggiore effettivo deve essere individuato tramite una mappatura della temperatura del prodotto.

Scopri le nozioni correlate

Scopri come la nostra competenza nei processi mette in relazione tecnologie, applicazioni e processi.

Essere più vicini ai clienti non significa necessariamente garantire vicinanza.
È un modo di lavorare.

Una rete globale pensata per garantire che Fedegari sia vicina al cliente, vicina al processo e vicina alle decisioni che rendono la produzione sterile più sicura, più affidabile e più preziosa nel tempo.