RTP罐的灭菌(用于无菌转移)
在现代无菌生产中,RTP罐正被越来越多地用于将与产品接触的部件和灌装组件转移至A级隔离器内。
采用这种方式有助于实施封闭式污染控制策略,减少操作人员的干预,并有助于从制备到使用点的整个过程中保持无菌状态。
然而,罐体也带来了一项独特的挑战。排气、蒸汽渗透、冷凝水管理及干燥等环节都必须在封闭系统内进行控制,而无菌屏障本身也成为灭菌过程的一部分。
正因如此,罐体灭菌的成功不仅取决于设备,更取决于对灭菌原理的深刻理解。
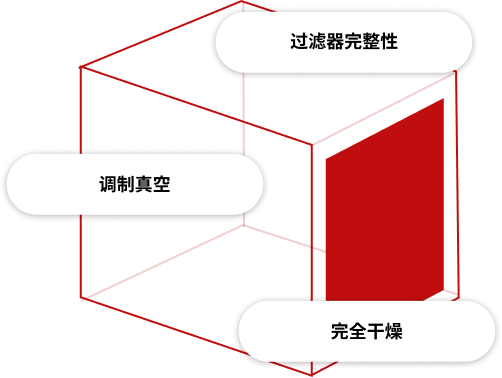
过滤器完整性
过滤器是无菌屏障系统的功能元件。在灭菌、储存和转运的整个过程中,必须保持其完整性。
完全干燥
在罐式灭菌中,冷凝水管理往往比微生物灭活本身更具挑战性,因为残留水分会影响转移准备状态,并影响工艺的稳健性。
均匀的蒸汽渗透
罐式灭菌中常包含复杂的组件、灌装系统、一次性组件以及长的小管径管路,这给排气和蒸汽渗透带来了严峻挑战。
我们的设计旨在同时实现这些目标,在整个过程中保持无菌性、过滤器完整性、干燥度以及转运准备就绪状态。
循环设计始于罐体物理特性
罐式过滤器并未带来新的灭菌挑战,而是让现有的挑战变得无法忽视。
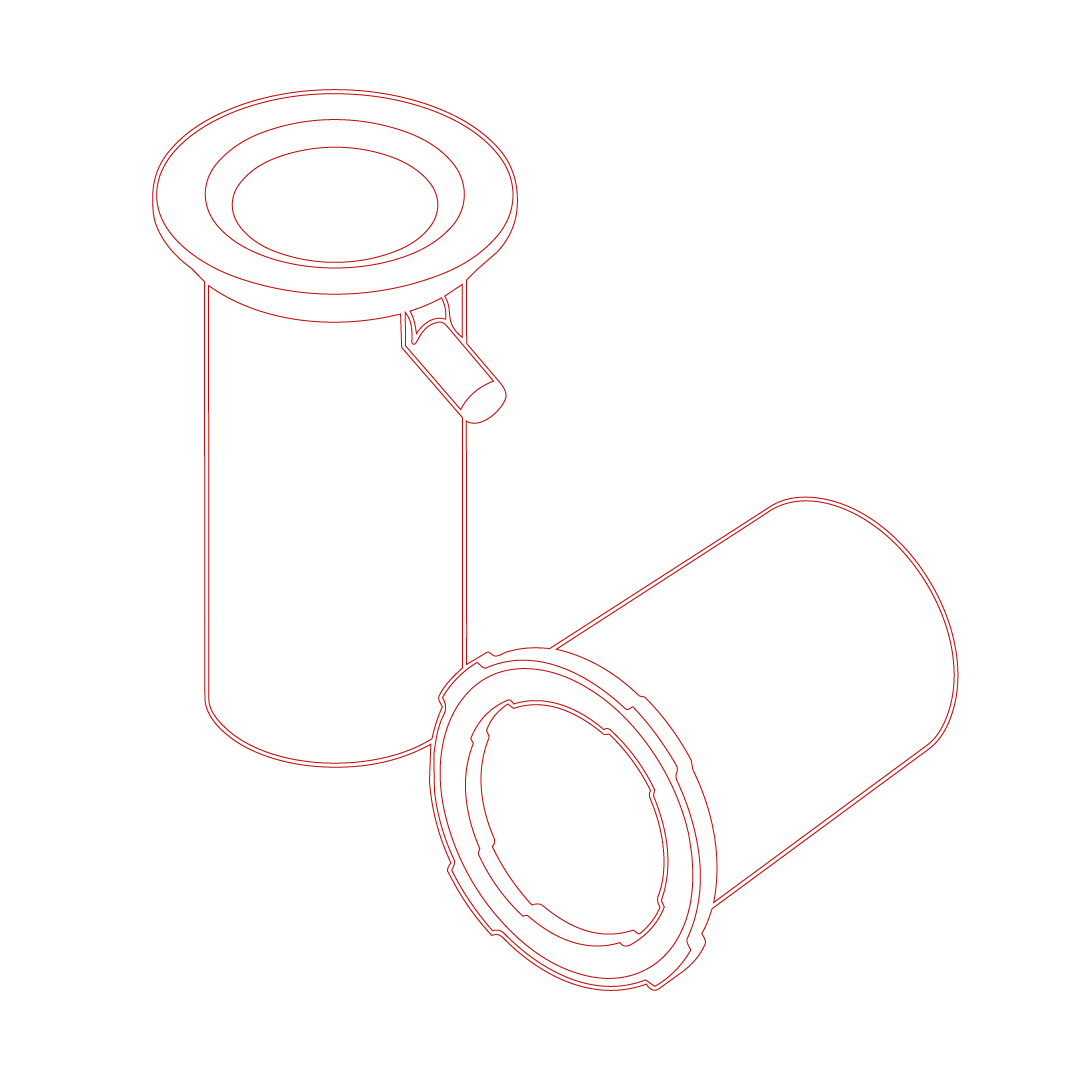
罐体的显著特征在于,蒸汽入口和空气出口对应的是同一个元件:过滤器。
因此,排气、进蒸汽、排冷凝水和泄压均通过同一通道进行,这直接影响灭菌效果和无菌屏障的完整性。
因此,灭菌周期的设计必须围绕罐体的工作原理展开,而非基于通用的灭菌方案。
最坏情况下的验证
验证并非在理想条件下进行的。
生物指示剂和温度传感器被有意放置在蒸汽穿透最为困难且工艺复杂度最高的部位。 只有在这些条件下验证了无菌性、干燥度和温度均匀性,该循环才被视为已通过验证。

出厂时已进行灭菌处理,干燥无菌,可立即使用。
为什么过滤器完整性被视为灭菌验证的一部分?
在RTP罐中,过滤器不仅仅是一个排气装置。它还起到微生物屏障的作用,可在灭菌周期结束后及转移过程中保持无菌状态。
因此,灭菌验证不仅必须证明其杀菌效力,还必须证明过滤器在排气、蒸汽处理、干燥及压力变化过程中能够保持完整性。
如何验证复杂罐式装载中的灭菌效果?
通过将生物指示剂放置在最难灭菌的位置来验证灭菌效果。
对于通过长段小内径管路连接的灌装系统,生物指示剂被放置在管路中段以及距蒸汽入口最远的位置,以同时检验排气效果和蒸汽渗透能力。
在验证研究中,所有生物指示剂在55°C下培养7天后均未出现菌落生长,这证实了在最恶劣条件下的灭菌有效性。
如何验证RTP罐体内部的蒸汽分布情况?
通过对容器及其内容物中各最不利位置进行温度测绘,验证了蒸汽的分布情况。
在涉及RTP容器和装载组件的验证研究中,Fedegari在暴露阶段实现了仅0.04°C的温差,这表明蒸汽在整个装载物中分布极为均匀。
为什么采用长小内径管路的灌装系统被视为最坏情况下的负载?
长的小内径管是蒸汽灭菌中最棘手的几何结构之一,因为残留空气可能被困在其中,从而阻碍饱和蒸汽到达内部表面。
因此,在循环开发过程中,通过小内径管路连接的注液罐通常被用作最坏情况的配置,这对排气和蒸汽渗透都构成了严峻的挑战。
为什么调制真空对RTP罐的灭菌如此重要?
在RTP罐中,过滤器是无菌屏障系统的一部分。
因此,真空必须同时履行两项功能:在保护过滤器完整性的同时,协助排出空气并进行干燥。
出于这一原因,Fedegari 采用了专门设计的受控且可调节的真空阶段,旨在在保持灭菌性能的同时,避免过滤器承受过度的机械应力。
探索相关知识
了解我们的工艺知识如何将技术、应用和工艺联系在一起。

“更贴近客户”并不等同于“近在咫尺”。
而是一种工作方式。
一个旨在让Fedegari贴近客户、贴近生产流程、贴近决策的全球网络,从而使无菌生产随着时间的推移变得更加安全、可靠且更有价值。