
Lösungen für hochviskose Produkte
Hyaluronsäure-Fertigspritzen kombinieren eine thermisch empfindliche Formulierung mit einem druckempfindlichen Behälter-Verschluss-System. Die Produktleistung hängt vom Molekulargewicht und dem rheologischen Verhalten der Formulierung ab, während feuchte Wärme die Viskosität bei anhaltender Einwirkung schrittweise verringert. Gleichzeitig erhöht die Erwärmung durch Flüssigkeitsausdehnung und Dampfdruck den Innendruck der gefüllten Spritze, was möglicherweise zu einer Bewegung des Kolbens, zu Undichtigkeiten oder zum Verlust der Behälterintegrität führen kann.
Sterilität erreichen, ohne die Viskosität zu beeinträchtigen, die die Produktleistung bestimmt. Hersteller müssen daher die erforderliche Abtötungswirkung erzielen, ohne unnötige thermische Belastung auszuüben, und gleichzeitig die Spritze während des Erhitzens, der Einwirkzeit und des Abkühlens schützen. Die Herausforderung besteht nicht nur in der Sterilität, sondern auch darin, die nach der Aufbereitung erwarteten funktionellen Eigenschaften zu bewahren.
3
Temperaturprofile bei der thermischen Behandlung: Vergleich der Zyklusstrategien bei 115 °C, 121 °C und 130 °C
1,6 × 10⁶ Da
– Durchschnittliches Molekulargewicht des in der dokumentierten Prozessentwicklung verwendeten Natriumhyaluronats
F₀ ≈ 15 min
– Vergleichbarer Letalitätszielwert zur Bewertung verschiedener Zeit-Temperatur-Profile
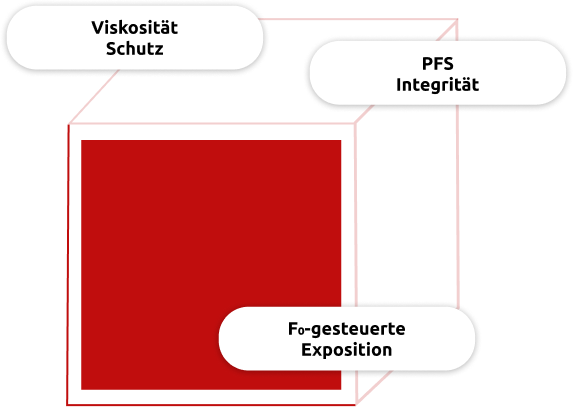
KEIN VORGEFERTIGTER STERILISIERUNGSZYKLUS
Wir legen das Zeit-Temperatur-Profil entsprechend dem tatsächlichen Verhalten der Hyaluronsäure-Formulierung und ihrer Fertigspritze fest.
Die Dampf-Luft-Technologie sorgt für einen kontrollierten Gegendruck, um die Bewegung des Kolbens zu begrenzen, während die auf F₀ basierende Zyklusentwicklung die erforderliche mikrobielle Abtötung gegen den Viskositätsverlust abwägt.
Wir ermitteln das Sterilisationsprofil, das das Produkt am besten schützt, und nicht einfach nur die niedrigste Verarbeitungstemperatur.
In unseren Technologiezentren erfassen wir das Reaktionsverhalten der Produkte bei verschiedenen Sterilisationsstrategien bei 115 °C, 121 °C und 130 °C und vergleichen dabei unterschiedliche Zeit-Temperatur-Kombinationen bei gleicher Abtötungswirkung. So lässt sich ermitteln, welches Profil die Viskosität und die PFS-Integrität am besten bewahrt, anstatt davon auszugehen, dass die niedrigste Temperatur zwangsläufig die schonendste ist.
Geringere Exposition, kontrollierte Anbindung an die Barriere und Bereitschaft für den geschlossenen oder robotergestützten Wiederaufbau
Integrierte Reinigung und Sterilisation von Verschlüssen in Großgebinden, gefolgt von einem geschlossenen Transfer in einen sterilen Tank.
Wiederverwendbare, wärmeempfindliche Teile, deren Material, Geometrie, Verpackung und Anforderungen an die Keimreduktion ein validiertes Niedertemperaturverfahren zulassen.
Die Dampf-Luft-Technologie kombiniert eine auf F₀ ausgerichtete Bestrahlung mit kontrolliertem Gegendruck, wodurch unnötige thermische Belastungen reduziert und die Bewegung des Kolbens während des Erhitzens, der Sterilisation und des Abkühlens begrenzt werden.
Kompakte Anordnungen, weniger Schnittstellen zwischen den Geräten, geringerer Platzbedarf in klassifizierten Bereichen oder ein einziger integrierter Ablauf für kompatible wiederverwendbare Beladungen.
Versiegelte, gebrauchsfertige (RTU) oder vorsterilisierte Materialien, deren innerer steriler Zustand erhalten bleiben muss, während die Außenverpackung vor dem Einlass behandelt wird.
Gesteuertes Be- und Entladen, Bewegen, Verbinden und Ausliefern zur Verringerung der Exposition und zur Vermeidung unnötiger manueller Eingriffe.
Durch ein validiertes Waschverfahren wird der erforderliche Reinheitsgrad für wiederverwendbare produktberührende Teile, Maschinenteile und Formatteile vor der nachgelagerten Behandlung sichergestellt.
Bewahrt die aufbereiteten Großbehälterverschlüsse während des Transports vom Wasch- und Sterilisationssystem zum automatisierten Manipulator in einer geschlossenen, sterilen Umgebung auf.
Die Dampf-Luft-Technologie kombiniert eine auf F₀ ausgerichtete Bestrahlung mit kontrolliertem Gegendruck, wodurch unnötige thermische Belastungen reduziert und die Bewegung des Kolbens während des Erhitzens, der Sterilisation und des Abkühlens begrenzt werden.
Dampfsterilisation für kompatible wiederverwendbare Teile, die vor dem geschützten oder geschlossenen Transport in Beuteln oder Behältern verpackt werden.

werden steril, trocken und einsatzbereit geliefert.
Würde eine niedrigere Sterilisationstemperatur das Produkt besser schützen?
Nicht unbedingt. Bei einer niedrigeren Temperatur ist eine längere Einwirkzeit erforderlich, um denselben F₀-Wert zu erreichen. In dem dokumentierten Vergleich führte der 115 °C-Zyklus aufgrund seiner längeren Dauer zu der stärksten Verringerung der Viskosität.
Warum lässt sich Hyaluronsäure mit feuchter Hitze nur schwer sterilisieren?
Wärme kann das Molekulargewicht und die Viskosität von Natriumhyaluronat verringern. Da die Viskosität einen direkten Einfluss auf das Produktverhalten hat, muss der Zyklus die erforderliche Abtötungswirkung erzielen und gleichzeitig die kumulierte thermische Belastung begrenzen.
Was ist ein Spitzenzyklus?
Bei einem Spitzenzyklus wird für einen wesentlich kürzeren Zeitraum eine höhere Temperatur angewendet. Bei der getesteten Formulierung wurde mit dieser Strategie im Vergleich zu längeren Zyklen bei niedrigerer Temperatur in etwa derselbe F₀-Wert erreicht, während der Viskositätsverlust geringer ausfiel.
Ist derselbe Spitzenzyklus für jedes Hyaluronsäureprodukt geeignet?
Nein. Das geeignete Profil hängt von der Zusammensetzung, dem Molekulargewicht, der Konzentration, dem Füllvolumen, der Spritzengeometrie, dem Kolbenverhalten und den Produktakzeptanzkriterien ab. Es muss für das jeweilige Produkt-Behälter-System entwickelt und validiert werden.
Wie wird die Bewegung des Kolbens während der Sterilisation gesteuert?
Bei der Dampf-Luft-Technologie wird ein kontrollierter Luftdruck eingesetzt, um den Druck auszugleichen, der sich während des Erhitzens, der Belichtung und des Abkühlens im Inneren der gefüllten Spritze aufbaut.
Wie lässt sich die Haltbarkeit eines Produkts nachweisen?
Thermische Messungen im Inneren eines repräsentativen PFS bestätigen den akkumulierten F₀-Wert, während im Rahmen einer rheologischen Analyse die Viskosität sterilisierter Proben mit der des unbehandelten Produkts verglichen wird. Stabilitäts- und Behälter-Verschluss-Prüfungen runden die produktspezifische Validierung ab.
Entdecken Sie verwandte Themen
Erfahren Sie, wie unser Prozesswissen Technologien, Anwendungen und Prozesse miteinander verbindet.