
高粘度製品用ソリューション
ヒアルロン酸のプレフィルドシリンジは、熱に敏感な製剤と、圧力に敏感な容器・閉鎖システムを組み合わせています。製品の性能は、製剤の分子量とレオロジー特性に依存しますが、湿熱にさらされ続けると粘度が徐々に低下します。 一方で、加熱により液体の膨張や蒸気圧によって充填済みシリンジの内部圧力が上昇し、プランジャーの移動、漏れ、あるいは容器の完全性の喪失を引き起こす可能性があります。
製品の性能を決定づける粘度を損なうことなく、無菌状態を実現すること。したがって、製造業者は、加熱、曝露、冷却の全過程を通じてシリンジを保護しつつ、不必要な熱的ストレスを加えることなく、必要な殺菌効果を達成する必要があります。課題は、無菌状態を確保することだけでなく、処理後に期待される機能的特性を維持することにもあります。
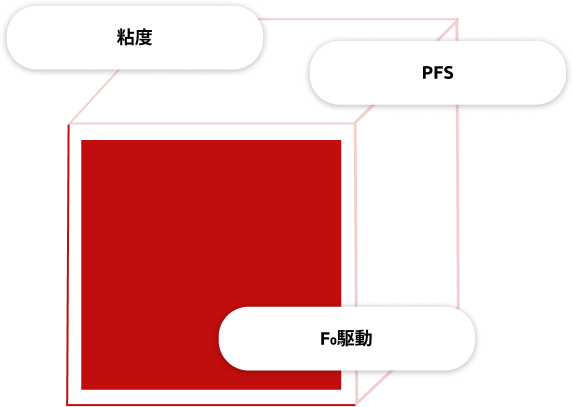
あらかじめ定義された滅菌サイクルはありません
ヒアルロン酸製剤およびそのプレフィルドシリンジの実際の応答に基づいて、時間-温度プロファイルを定義します。
スチーム・エア技術により、プランジャーの動きを制限するための制御された背圧が提供され、F₀に基づくサイクル開発により、必要な微生物殺菌効果と粘度の低下とのバランスが取られます。
当社は、単に処理温度を最低にするのではなく、製品を最も効果的に保護できる滅菌プロファイルを特定します。
当社のテクノロジーセンターでは、115°C、121°C、 130°Cの各滅菌戦略において製品の反応をプロファイリングし、同等の殺菌効果において異なる時間・温度の組み合わせを比較しています。これにより、単に「最も低い温度が必ずしも最も製品に優しい」と仮定するのではなく、どのプロファイルが粘度とPFSの完全性を最もよく維持できるかを決定します。
被ばく量の低減、バリアへの接続管理、および密閉式またはロボットによる再組み立てへの対応
バルク用キャップの洗浄と滅菌を一体化した処理を行い、その後、無菌タンク内で密閉状態のまま移送します。
材質、形状、包装、および微生物除去要件の観点から、バリデーション済みの低温滅菌法が適用可能な再利用可能な熱に敏感な部品。
蒸気・空気技術は、F₀値に基づく照射と制御された背圧を組み合わせることで、加熱、滅菌、冷却の全工程を通じてプランジャーの動きを抑制しつつ、不必要な熱的ストレスを低減します。
コンパクトなレイアウト、機器間の接続点の削減、分類区域のスペース要件の低減、あるいは互換性のある再利用可能な荷物のための単一の統合ルート。
外部包装が搬入前に処理される間、内部の無菌状態を維持する必要がある、密閉されたRTU(即用型)または事前滅菌済みの資材。
積載、荷下ろし、移動、接続、搬送を制御することで、被ばくを低減し、回避可能な手作業を排除します。
検証済みの洗浄工程により、下流工程への処理に先立ち、再利用可能な製品接触部品、機械部品、およびフォーマット部品に対して、必要な清浄度が確保されます。
洗浄・滅菌システムから自動マニピュレーターへの移送中、処理済みのバルクストッパーを密閉された無菌環境内で保持します。
蒸気・空気技術は、F₀値に基づく照射と制御された背圧を組み合わせることで、加熱、滅菌、冷却の全工程を通じてプランジャーの動きを抑制しつつ、不必要な熱的ストレスを低減します。
保護または密閉された状態で移送される前に、袋または容器に梱包された互換性のある再利用可能部品に対する蒸気滅菌。

の主要部品は、無菌・乾燥状態で出荷され、すぐに使用可能です。
殺菌温度を低くした方が、製品をよりよく保護できるでしょうか?
必ずしもそうとは限りません。温度が低いほど、同じF₀を達成するにはより長い露光時間が必要となります。報告されている比較では、115°Cのサイクルは所要時間が長かったため、粘度の低下が最も大きくなりました。
なぜヒアルロン酸は湿熱による滅菌が難しいのでしょうか?
熱は、ヒアルロン酸ナトリウムの分子量と粘度を低下させる可能性があります。粘度は製品の挙動に直接影響するため、このサイクルでは、累積熱負荷を最小限に抑えつつ、所定の殺菌効果を達成する必要があります。
ピークサイクルとは何ですか?
ピークサイクルでは、より高い温度をはるかに短い期間だけ用います。試験対象の配合において、この手法により、より長く低温のサイクルと比較して、粘度低下を抑えつつ、ほぼ同等のF₀を達成することができました。
すべてのヒアルロン酸製品に、同じピークサイクルが適しているのでしょうか?
いいえ。適切なプロファイルは、製剤、分子量、濃度、充填量、シリンジの形状、プランジャーの挙動、および製品の受入基準によって異なります。実際の製品・容器システムに合わせて開発・検証を行う必要があります。
滅菌中にプランジャーの動きはどのように制御されるのですか?
スチーム・エア技術は、加熱、照射、冷却の過程で充填済みのシリンジ内部に生じる圧力を相殺するために、制御された空気支持圧を適用するものです。
製品の保存性をどのように実証すればよいでしょうか?
代表的なPFS内部での熱測定により、累積F₀値が確認され、レオロジー分析では、滅菌済み試料と未処理製品の粘度を比較します。安定性評価および容器・閉鎖システムの評価により、製品固有のバリデーションが完了します。
関連する知識を探る
当社のプロセスに関する知見が、技術、用途、プロセスをどのように結びつけているかをご覧ください。