Skip to content

Bulk-Stopfen 

Die Eigenherstellung von Stoppern in Großmengen bedeutet, die technische Verantwortung direkt zu übernehmen und alle kritischen Qualitätsvariablen vor der aseptischen Abfüllung zu kontrollieren.

Während bei gebrauchsfertigen (RTU) Stopfen die Aufbereitung an Zulieferer ausgelagert wird, ermöglicht die interne Aufbereitung von Stopfen in Großmengen den Herstellern, Partikelgehalt, Pyrogengehalt, mikrobiologische und physikalische Eigenschaften bis hin zur Abfüllanlage aktiv zu steuern und so eine konsistente Prozessleistung sowie zuverlässige Qualitätsergebnisse zu erzielen.


Weitere Informationen anfordern

QUALITÄT WIRD HERGESTELLT, NICHT GELIEFERT

Die Herstellung von Bulk-Stoppern ist keine Abfolge isolierter Arbeitsschritte: Jeder Prozessschritt bestimmt den Erfolg des nächsten.

  • Das Waschen schafft die Voraussetzungen für eine wirksame Endotoxinentfernung und unterstützt alle nachfolgenden Phasen
  • Die Sterilisation gewährleistet eine zuverlässige und wiederholbare Keimkontrolle
  • Das Trocknen sichert den physikalischen Zustand für eine optimale weitere Handhabung
  • Der Transfer gewährleistet die erhaltene Qualität bis zum Zeitpunkt der Verwendung


Unsere durchgängige Prozessintegrität verbessert die Nachvollziehbarkeit, minimiert das Herstellungsrisiko und gewährleistet die Einhaltung gesetzlicher Vorschriften. Dabei erzielen wir konsistent eine Endotoxinreduktion um bis zu 3 Log-Stufen, eine extrem niedrige Restfeuchte (bis zu 0,05 % GRAV) und die vollständige Prozessbereitschaft in etwa 5–6 Stunden.

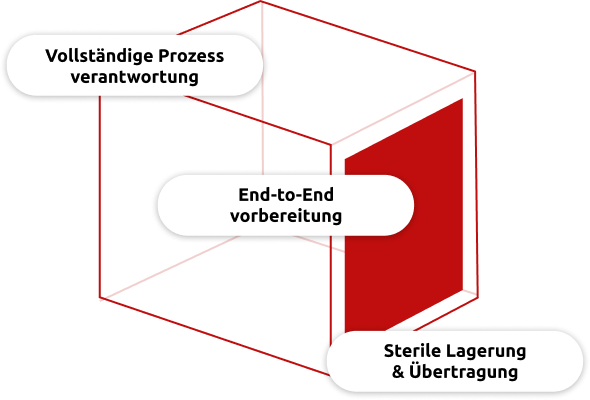
Übersicht über die wichtigsten Vorteile der internen Herstellung von Bulk-Stoppern: vollständige Prozessverantwortung, durchgängige Herstellung sowie sterile Lagerung und Transfer
Stopper-in-Bulk-Fedegari-Lösung

VERUNREINIGUNGSENTFERNUNG

Durch vollständiges Eintauchen, sanfte Trommelrotation, aufeinander aufbauende Waschphasen, das Abführen schwimmender Verunreinigungen über den Überlauf und eine abschließende Durchspülung werden sowohl schwere als auch leichte Verunreinigungen schrittweise entfernt, während die Unversehrtheit der Verschlüsse gewahrt bleibt. Der Prozess erreicht vor der Sterilisation eine Endotoxinreduktion von bis zu 3 log.

SILIKONISIERUNG

Bei Bedarf sorgt die Silikonisierung für eine gleichmäßige Silikonschicht auf der gesamten Oberfläche jedes Verschlusses, wodurch eine gleichbleibende Gleitfähigkeit beim Abfüllen und Verschließen gewährleistet wird, was zu einer stabilen Maschinenleistung beiträgt und Produktionsausfälle minimiert.

GLEICHMÄSSIGE BELICHTUNG

Unser Sterilisationszyklus kombiniert Dampfimpulse mit einer kontinuierlichen, langsamen Umverteilung der einzelnen Verschlüsse. Durch die ständige Änderung der Ausrichtung der Verschlüsse maximiert der Prozess den Dampfkontakt, fördert die Kondensatabfuhr und gewährleistet reproduzierbare Sterilisationsbedingungen über die gesamte Charge hinweg. Das Ergebnis: eine stabile, reproduzierbare Keimabtötung, die weit über herkömmliche Kippverfahren hinausgeht.

TROCKENHEIT

Durch abwechselndes Vakuumieren, Erwärmen mit heißer, steriler, gefilterter Luft und kontrolliertes Abkühlen wird Restfeuchte schrittweise entfernt, während die Charge für den aseptischen Transfer vorbereitet wird. Der Prozess erreicht eine Restfeuchte von nur 0,03 % (GRAV) und gewährleistet damit die für die nachgelagerte Fertigung erforderlichen physikalischen Bedingungen.

ERHALTUNG DER STERILITÄT

Die Vorbereitung ist erst dann abgeschlossen, wenn die hergestellte Qualität unverändert in die aseptische Fertigung gelangt. Die Verschlüsse werden daher in eine spezielle sterile Aufbewahrungsumgebung überführt, wo ihr mikrobiologischer und physikalischer Zustand bis zum RTP-Anschluss an die Abfüllanlage erhalten bleibt.

FAQ

Warum sollten Waschen, Sterilisieren, Trocknen und Transport als ein einziger Prozess betrachtet werden?

Jeder Aufbereitungszyklus schafft die Voraussetzungen für den nächsten. Die Robustheit des Prozesses hängt eher von der Kontinuität zwischen diesen Phasen ab als von der unabhängigen Optimierung jedes einzelnen Schritts.

Warum sollte man sich für Stopper in Großpackungen statt für gebrauchsfertige Komponenten entscheiden?

Die Herstellung von Verschlüssen in Großmengen ermöglicht es Herstellern, einen der wichtigsten Aufbereitungsprozesse in der aseptischen Fertigung intern abzuwickeln, wodurch die Eigenverantwortung für den Prozess, die Flexibilität und die Unabhängigkeit bei der Versorgung gesteigert werden.

Warum wird die Endotoxinenreduktion bereits vor der Sterilisation erreicht?

Die Dampfsterilisation inaktiviert Mikroorganismen, entfernt jedoch keine Endotoxine. Eine wirksame Pyrogenreduktion muss daher bereits während des Waschvorgangs vor Beginn der Sterilisation erreicht werden.

Warum ist die Restfeuchte wichtig?

Die Restfeuchte bestimmt den physikalischen Zustand, in dem der Stopfen in die aseptische Herstellung gelangt. Ihre Kontrolle verbessert die Wiederholbarkeit des Prozesses und unterstützt die Herstellung feuchtigkeitsempfindlicher Arzneimittel.

Wie wird die Restfeuchte gemessen?

Die Restfeuchte wird nach der gravimetrischen GRAV-Methode bestimmt, bei der der Gewichtsverlust repräsentativer Proben der Verschlüsse nach kontrollierter Erwärmung bis zum Erreichen eines konstanten Gewichts gemessen wird.

ENTDECKEN SIE VERNETZTE LÖSUNGEN

Entdecken Sie verwandte Themen

Entdecken Sie, wie unser Prozesswissen Technologien, Anwendungen und Prozesse miteinander verbindet.

Regulierung – Prozesssicherheit

Aseptische Übertragung: Die Schwachstellen der Sterilität.

Wo die Prozessgestaltung darüber entscheidet, ob die Sterilität gewährleistet ist – oder nicht

fedegari_group_aseptische-Transferverfahren-die-kritischen-Punkte-der-Sterilität (1)

„Näher am Kunden“ ist kein Versprechen von Nähe.
Es ist eine Arbeitsweise.

Ein globales Netzwerk, das darauf ausgelegt ist, Fedegari nah am Kunden, nah am Prozess und nah an den Entscheidungen zu halten, die die sterile Fertigung sicherer, zuverlässiger und langfristig wertvoller machen.