Applicando le nostre conoscenze relative alla legge di Dalton, analizziamo in che modo le pressioni parziali del vapore e dell’aria contribuiscono alla pressione all’interno della camera e traduciamo le mutevoli condizioni interne della blister in una strategia di contropressione specifica per ciascuna fase. I livelli di pressione, le velocità di variazione e le transizioni vengono definiti in modo da mantenere il differenziale attraverso la saldatura a strappo entro un intervallo accettabile durante le fasi di riscaldamento, esposizione e raffreddamento.
Blister
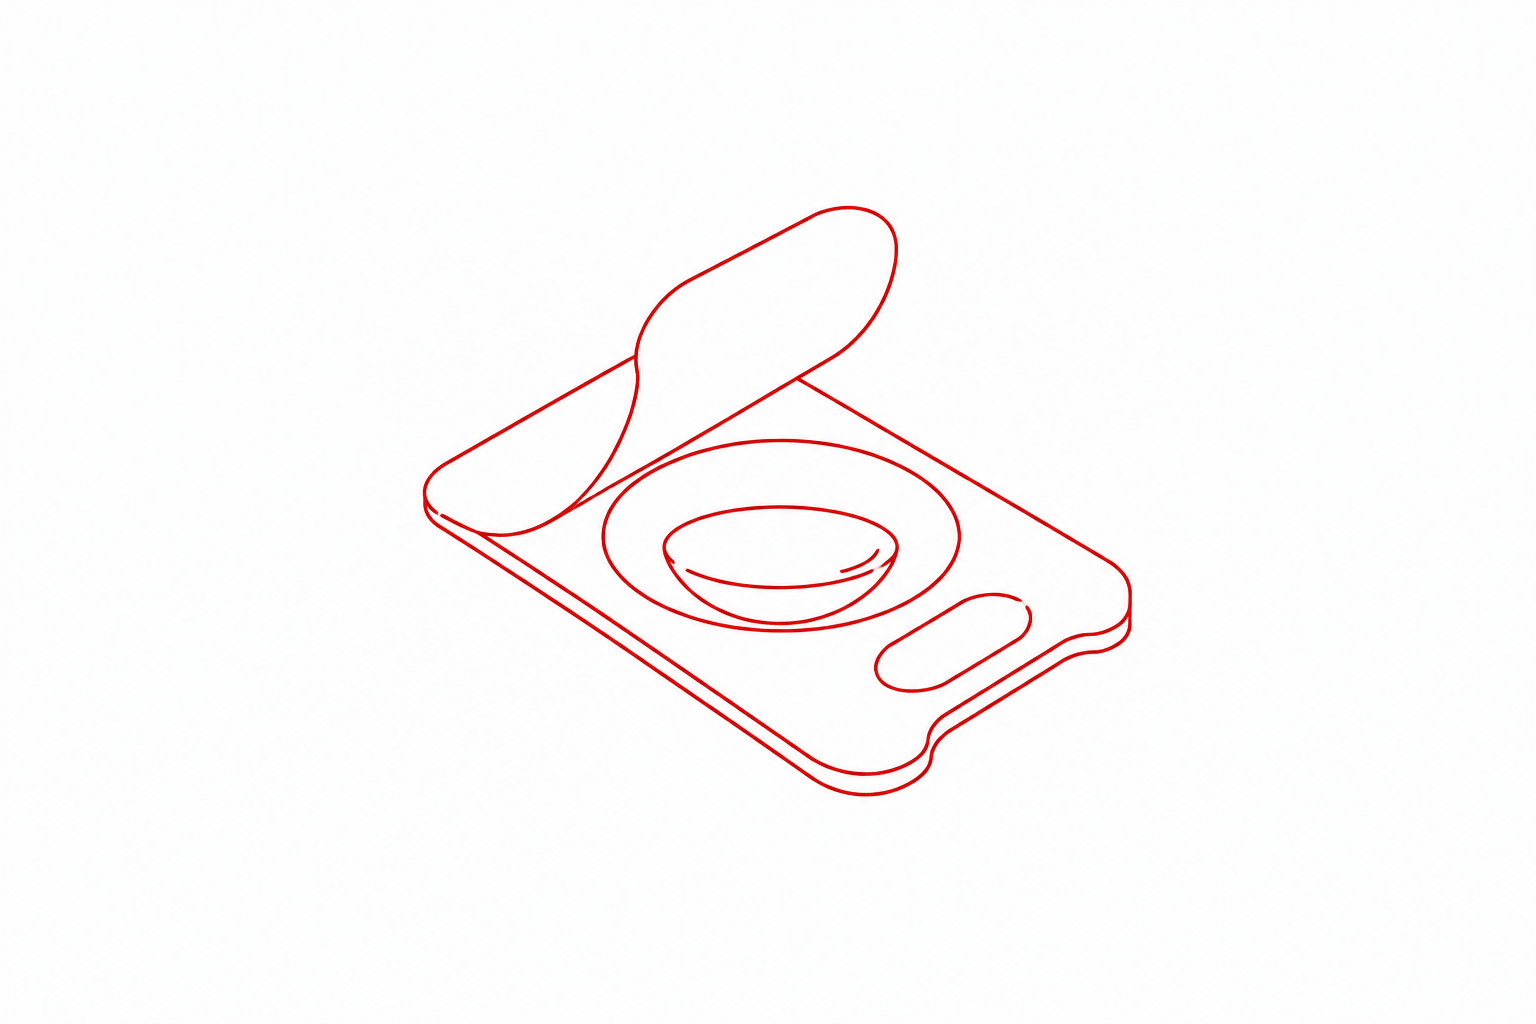
Un blister sigillato subisce delle variazioni durante la sterilizzazione termica. Con l'aumentare della temperatura, il liquido si espande, una parte di esso può vaporizzarsi e la pressione del gas nello spazio di testa aumenta. La pressione interna che ne deriva agisce direttamente sulla cavità del blister e sulla sua saldatura a strappo.
La stessa interazione prosegue durante il raffreddamento, quando il prodotto, il gas nello spazio di testa e l’ambiente di sterilizzazione possono reagire a velocità diverse. Se la pressione della camera non segue con sufficiente precisione le mutevoli condizioni interne, la differenza di pressione può deformare il blister, sollecitare la saldatura o compromettere l’integrità della confezione.
Ciò diventa particolarmente critico per le confezioni sottili e le sigillature a facile distacco, dove una maggiore praticità d’uso lascia un margine operativo più ristretto. La sterilità deve quindi essere raggiunta all’interno di un profilo pressione-temperatura sviluppato in base al comportamento del blister riempito nella sua interezza.
Questa tecnologia è stata applicata a una confezione piatta da 1 mm con una chiusura a strappo che richiede una forza di apertura di soli 5–7 N.
Nonostante questa ristretta tolleranza meccanica, il processo convalidato ha consentito la produzione di miliardi di lenti confezionate, senza alcun difetto di tenuta in due decenni di attività.
Queste prestazioni a lungo termine dimostrano la nostra capacità di raggiungere l’efficacia biologica richiesta, mantenendo al contempo il processo entro i limiti meccanici dimostrati della confezione.
20 anni. Miliardi di lenti confezionate. Zero difetti di tenuta.
IL NOSTRO APPROCCIO
Partiamo dalla configurazione effettiva del blister: volume di riempimento, spazio di testa, geometria, materiali, resistenza della saldatura e deformazione ammissibile. Queste caratteristiche determinano come varia la pressione interna man mano che il prodotto si riscalda, si espande, genera vapore e successivamente si raffredda.
Applicando le nostre conoscenze basate sulla legge di Dalton, interpretiamo in che modo le pressioni parziali del vapore e dell’aria contribuiscono alla pressione della camera e traduciamo le mutevoli condizioni interne del blister in una strategia di contropressione specifica per ogni fase. I livelli di pressione, le velocità di aumento e le transizioni vengono sviluppati per mantenere il differenziale attraverso la saldatura a strappo entro un intervallo accettabile durante il riscaldamento, l’esposizione e il raffreddamento.
L’intervallo operativo viene quindi verificato sul blister completamente riempito, accertando l’efficacia biologica richiesta insieme all’integrità della sigillatura e all’assenza di deformazioni della confezione. I dati così ottenuti definiscono sia il profilo del ciclo sia i limiti di processo necessari per riprodurlo in modo coerente nel tempo.
Questa capacità ci consente di sviluppare processi di sterilizzazione termica basati sulla tolleranza dimostrata di ciascuna configurazione di blister, anche quando lo spessore della confezione e la resistenza alla pelatura lasciano un margine di errore molto ridotto.
Trasformiamo il comportamento fisico del blister in una strategia riproducibile di controllo della pressione.
La finestra operativa viene quindi testata sul blister completamente riempito, verificando l’efficacia biologica richiesta insieme all’integrità della sigillatura e all’eventuale deformazione della confezione.
I risultati ottenuti definiscono sia il profilo del ciclo sia i limiti di processo necessari per riprodurlo in modo coerente nel tempo.
Questa capacità ci consente di sviluppare processi di sterilizzazione termica basati sulla tolleranza comprovata di ciascuna configurazione di blister, anche quando lo spessore dell’imballaggio e la resistenza alla pelatura lasciano un margine di errore molto ridotto.

CONTROLLO DELLA PRESSIONE
Nella sterilizzazione a vapore saturo, la pressione determina le condizioni del vapore. Il controllo della pressione garantisce l'uniformità della temperatura e la ripetibilità del processo. UNIFORMITÀ DI ±0,5 °C
La deviazione standard della temperatura è un indicatore chiave del comportamento del processo. Quanto più ridotta è la deviazione, tanto maggiore è la stabilità e la ripetibilità sull’intero carico. CARICHI A SECCO
I componenti critici vengono forniti sterili, asciutti e pronti per l'uso immediato.
TESTATO CON CONTENITORE
Supportiamo strategie avanzate di trasferimento basate su contenitori, garantendo al contempo l’integrità dei filtri, le prestazioni di essiccazione e le condizioni di trasferimento sterili.È possibile utilizzare lo stesso profilo di pressione per diversi formati di blister?
Non necessariamente. Il volume di riempimento, lo spazio di testa, la geometria della confezione, le proprietà dei materiali e la resistenza della saldatura influenzano tutti la pressione interna e il comportamento meccanico. È necessario valutare ogni configurazione rilevante per stabilire il suo intervallo di funzionamento accettabile.
Perché è necessario controllare anche la contropressione durante il raffreddamento?
Il prodotto, il gas nello spazio di testa e l'ambiente di sterilizzazione non si raffreddano né si contraggono alla stessa velocità. Una riduzione troppo rapida della pressione nella camera può quindi creare un differenziale dannoso anche dopo la fine del ciclo di sterilizzazione.
La contropressione impedisce alla bolla di espandersi?
Non del tutto. Una certa espansione o movimento potrebbero essere fisicamente inevitabili. La contropressione regola il differenziale che agisce sull’imballaggio, mantenendo l’espansione e la sollecitazione sulla tenuta entro i limiti accettabili dimostrati.
Perché un blister sigillato può aprirsi durante la sterilizzazione termica?
Il riscaldamento provoca l'espansione del liquido, del vapore e del gas presente nello spazio libero all'interno del blister, con conseguente aumento della pressione. Se la pressione interna aumenta più rapidamente di quella della camera, il differenziale che ne deriva agisce direttamente sulla saldatura a strappo e può causare deformazioni, perdite o l'apertura del blister.
Perché una chiusura a scorrimento è particolarmente difficile da proteggere?
Una chiusura a strappo è progettata appositamente per aprirsi con una forza minima. Ciò migliora la praticità d'uso, ma riduce il differenziale di pressione che la confezione è in grado di sopportare durante la sterilizzazione, rendendo necessaria una finestra di processo più ristretta e controllata con maggiore precisione.
È sufficiente mantenere una contropressione costante?
No. La pressione interna del blister varia continuamente man mano che il prodotto si riscalda, raggiunge la temperatura di esposizione e si raffredda. La contropressione deve quindi adattarsi dinamicamente alla confezione, anziché rimanere fissa per tutta la durata del ciclo.
Scopri le nozioni correlate
Scopri come la nostra competenza nei processi mette in relazione tecnologie, applicazioni e processi.
Essere più vicini ai clienti non significa necessariamente garantire vicinanza.
È un modo di lavorare.
Una rete globale pensata per garantire che Fedegari sia vicina al cliente, vicina al processo e vicina alle decisioni che rendono la produzione sterile più sicura, più affidabile e più preziosa nel tempo.