
無菌移送のための
RTPキャニスターの滅菌
現代の無菌製造において、製品接触部品や充填アセンブリをグレードAアイソレーターへ移送するために、RTPキャニスターの使用がますます増加しています。
RTPキャニスターの採用は、密閉型の汚染管理戦略を支え、オペレーターの介入を削減し、準備段階から使用時点に至るまで無菌状態を維持するのに役立ちます。
しかし、キャニスターには特有の課題があります。排気、蒸気の浸透、凝縮水の管理、および乾燥はすべて、密閉されたシステム内で管理されなければならず、そこでは無菌バリア自体が滅菌プロセスの一部となります。
だからこそ、キャニスターの滅菌を成功させるには、装置以上の要素が求められます。それは、滅菌の原理に対する深い理解にかかっているのです。
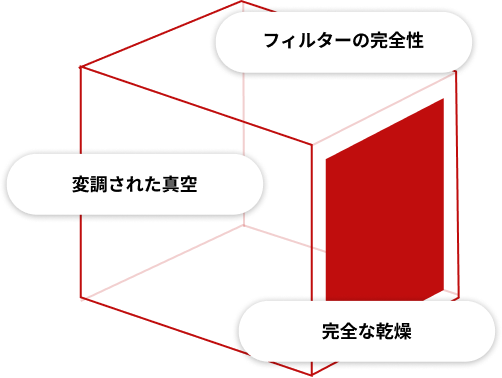
フィルターの完全性
フィルターは、無菌バリアシステムの機能要素です。その完全性は、滅菌、保管、および移送の全過程を通じて維持されなければなりません。
完全な乾燥
キャニスター滅菌において、残留水分は移送準備状態を損ない、プロセスの堅牢性に影響を与える可能性があるため、凝縮水の管理は、微生物の不活化そのものよりも困難な場合が多い。
均一な蒸気浸透
キャニスターには、複雑なアセンブリ、充填システム、シングルユース部品、および長くて内径の小さいチューブが収められていることが多く、これらは脱気や蒸気の浸透において重大な課題となります。
当社のシステムは、これらの目標を同時に達成するよう設計されており、プロセス全体を通じて無菌性、フィルターの完全性、乾燥状態、および搬送準備状態を維持します。
サイクル設計はキャニスターの物理的特性から始まる
キャニスターは、新たな滅菌上の課題を生み出すわけではありません。それにより、既存の課題を無視できなくするのです。
キャニスターの決定的な特徴は、蒸気の流入と空気の排出が、同じ要素、すなわちフィルターに対応している点にある。
したがって、空気の排出、蒸気の導入、凝縮水の排出、および圧力の解放はすべて同じ経路を通じて行われ、これらが滅菌効果と無菌バリアの完全性の両方に直接影響を及ぼす。
したがって、サイクルは一般的な滅菌レシピではなく、キャニスターの挙動に基づいて設計されなければなりません。
最悪の条件下での検証
バリデーションは、理想的な条件下では実証されません。
生物学的指標および温度センサーは、蒸気の浸透が最も困難で、プロセスの複雑さが最も高い場所に意図的に配置されています。 サイクルがバリデーション済みとみなされるには、これらの条件下で無菌性、乾燥度、および温度の均一性が実証されなければなりません。

の主要部品は、無菌・乾燥状態で出荷され、すぐに使用可能です。
なぜフィルターの完全性は、滅菌バリデーションの一部とみなされるのでしょうか?
RTPキャニスターにおいて、フィルターは単なる通気装置ではありません。これは、サイクル終了後および移送中に無菌状態を維持するための微生物バリアとして機能します。
このため、滅菌バリデーションでは、殺菌効果だけでなく、空気の除去、蒸気曝露、乾燥、および圧力変化の全過程を通じてフィルターの完全性を維持できることも実証しなければなりません。
複雑なキャニスターの積載物において、滅菌効果をどのように確認しますか?
滅菌効果は、滅菌が最も困難な位置に配置された生物学的指標を用いて検証されます。
長い小内径チューブを介して接続された充填システムについては、空気の除去と蒸気の浸透の両方を検証するため、生物学的指標をチューブの中間位置および蒸気導入口から最も遠い位置に配置しました。
バリデーション試験において、すべての生物学的指標は55°Cで7日間培養した後も増殖が見られず、最悪の条件下でも滅菌効果が確認されました。
RTPキャニスター内部での蒸気の分布は、どのように確認されるのでしょうか?
蒸気の分布は、キャニスター全体およびその内容物の中で、最も条件が厳しい箇所において実施された温度マッピングによって検証されます。
RTPキャニスターおよび充填アセンブリを対象とした妥当性確認試験において、Fedegari社は曝露段階においてわずか0.04°Cの温度差しか生じないことを達成し、積載物全体にわたって極めて均一な蒸気分布が得られていることを実証しました。
なぜ、細径のチューブが長く使用されている充填システムは、最悪の負荷条件と見なされるのでしょうか?
内径の小さいチューブが長く続く構造は、蒸気滅菌において最も困難な形状の一つとなります。これは、残留空気が閉じ込められたままになり、飽和蒸気が内部表面に到達できなくなるためです。
このため、細径チューブで接続された充填タンクは、サイクル開発において「最悪のケース」の構成として一般的に用いられ、空気の除去と蒸気の浸透の両方において、極めて厳しい課題をもたらします。
RTPキャニスターの滅菌において、変調真空がなぜ重要なのでしょうか?
RTPキャニスターにおいて、フィルターは無菌バリアシステムの一部を構成しています。
したがって、真空は、フィルターの完全性を保護しつつ、空気の除去と乾燥を促進するという2つの機能を同時に果たさなければなりません。
このため、Fedegari社は、滅菌性能を維持しつつ、フィルターへの過度な機械的ストレスを回避するよう特別に設計された、制御・調整された真空工程を採用しています。
コネクテッドソリューションをご覧ください
関連する知識を探る
当社のプロセスに関する知見が、技術、用途、プロセスをどのように結びつけているかをご覧ください。
