
Skip to content

Esterilización térmica de
bolsas multicámara

Una bolsa multicámara entra en el proceso de esterilización como un único envase, pero sus cámaras no se comportan como un único producto.

Los diferentes volúmenes de llenado, espacios libres y geometrías crean diferentes inercias térmicas dentro del mismo envase. Las cámaras más pequeñas pueden alcanzar rápidamente la temperatura del proceso y empezar a acumular letalidad, mientras que la cámara más grande aún se está calentando. Por lo tanto, prolongar la exposición hasta que la cámara más lenta alcance el objetivo puede someter a las cámaras más rápidas y a su contenido a un estrés térmico innecesario.

El proceso debe conciliar estas diferentes respuestas al tiempo que preserva la integridad de la bolsa y controla las fugas, la deformación, la pegajosidad, el enrojecimiento y las marcas de contacto.
Esterilizar una bolsa multicámara significa lograr un resultado validado en todas las cámaras, que nunca se calientan de la misma manera.


Solicitar más información

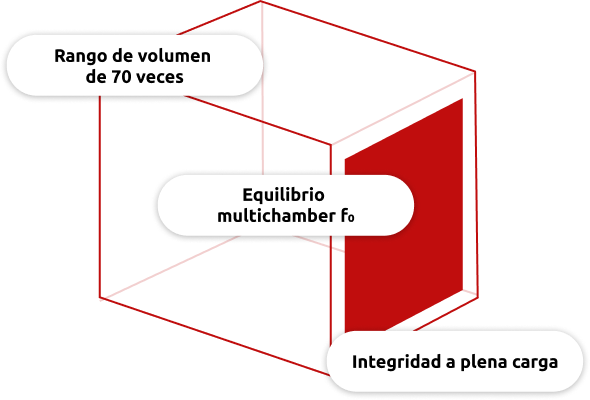
CONTROLAMOS UNA DIFERENCIA DE VOLUMEN DE MÁS DE 70 VECES DENTRO DE LA MISMA BOLSA

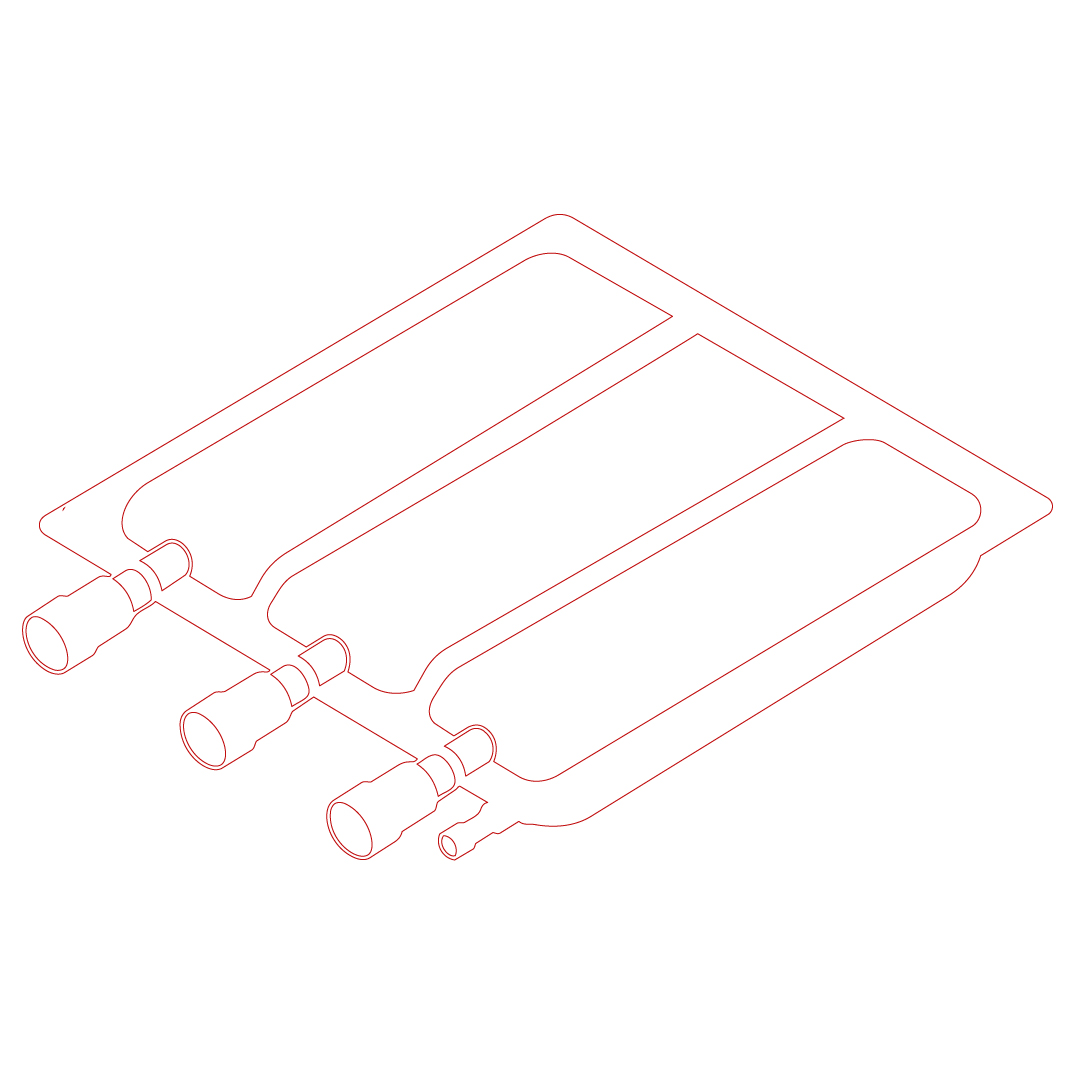
Nuestra experiencia abarca bolsas de cinco compartimentos con volúmenes de llenado que oscilan entre 15 y 1.067 ml: una diferencia de más de 70 veces entre los compartimentos procesados simultáneamente dentro del mismo envase.

Desarrollamos el ciclo a partir de la temperatura real y el valor F₀ acumulado en el interior de los distintos compartimentos, y no simplemente a partir del punto de consigna del entorno de esterilización. Al controlar el perfil de calentamiento, llevamos la cámara más grande al rango de temperatura requerido, al tiempo que limitamos la exposición térmica innecesaria en las cámaras más pequeñas, que se calientan más rápidamente.

Este conocimiento nos permite procesar configuraciones complejas de múltiples cámaras a escala de carga completa, logrando la letalidad requerida en todas las cámaras y posiciones de la carga, al tiempo que se mantiene la integridad de la bolsa.

Controlamos una diferencia de volumen de más de 70 veces dentro de la misma bolsa.

Esquema de los factores clave para la esterilización de bolsas multicámara: control del rango de volumen de 70 veces, equilibrio F0 multicámara e integridad a plena carga
bolsas-multicámara-solución-de-envasado-fedegari

NUESTRO ENFOQUE

La temperatura del entorno de esterilización no permite determinar lo que ocurre en el interior de cámaras con volúmenes radicalmente diferentes. Colocamos sensores de temperatura en los compartimentos más pequeños y más grandes, así como en puntos representativos de la carga, lo que permite observar el desfase térmico entre ellos durante las fases de calentamiento, exposición y enfriamiento.

MODIFICAR EL CALENTAMIENTO ANTES DE AÑADIR LA EXPOSICIÓN

Cuando la cámara más grande se queda rezagada, el simple hecho de prolongar la fase de exposición aumenta la carga térmica sobre el resto de cámaras. En su lugar, utilizamos un perfil de calentamiento modulado para reducir progresivamente la diferencia de temperatura antes de que comience la exposición. Esto da lugar a una acumulación más uniforme de F₀ en todo el sistema multicámara.

VERIFICACIÓN DEL RESULTADO A ESCALA DE CARGA MÁXIMA

El control de cámara a cámara debe seguir siendo válido cuando las bolsas se apilan a lo largo de toda la carga y las condiciones de transferencia de calor varían según la posición. Nuestra experiencia incluye configuraciones de 65 bolsas de cinco cámaras distribuidas en 13 niveles de carga, con monitorización de la temperatura tanto en los compartimentos más pequeños como en los más grandes en múltiples puntos.

Este enfoque permitió alcanzar el valor F₀ requerido en toda la carga dentro de la duración definida del ciclo, sin fugas ni pérdida de peso apreciable en el ciclo de confirmación final.

CÓMO DISTINGUIR EL RENDIMIENTO DEL PROCESO DEL COMPORTAMIENTO DEL EMBALAJE

La integridad de la bolsa, la eficacia de la esterilización y el aspecto estético son resultados independientes. Evaluamos cada uno de ellos por separado y analizamos las variables que pueden influir en ellos.

Nuestra experiencia nos ha demostrado que modificar la temperatura de esterilización o el espacio libre no resuelve necesariamente problemas como la pegajosidad. Reconocer cuándo un atributo no responde a los ajustes del ciclo evita cambios ineficaces en el proceso y reorienta la investigación hacia las propiedades de los materiales, la geometría de las bolsas o las interacciones entre el producto y el envase.

PREGUNTAS FRECUENTES

¿Por qué la temperatura de la cámara no es suficiente para el desarrollo del proceso?

Es posible que el entorno del proceso ya se encuentre dentro del rango de temperaturas de esterilización, mientras que el producto que se encuentra en la cámara más grande aún esté por debajo de dicho rango. Solo la medición directa en los distintos compartimentos permite conocer su temperatura real y la letalidad acumulada.

¿Cómo se comprueba el rendimiento a plena carga?

Los sensores se colocan en el interior de las cámaras más pequeñas y más grandes de las bolsas, situadas a niveles y en posiciones representativas. A continuación, se evalúan la distribución de la temperatura y de la F₀, junto con la duración del ciclo, las fugas, la pérdida de peso y los atributos pertinentes de calidad del envase.

¿Puede la optimización del ciclo eliminar todos los efectos cosméticos?

No. Algunos efectos dependen de la temperatura, la presión o las velocidades de calentamiento y enfriamiento; otros se deben al material de envasado, al espacio libre, al contacto superficial o a la interacción entre el producto y el envase. Un enfoque bien fundamentado en el desarrollo de procesos permite determinar qué variables influyen realmente en el efecto observado antes de modificar el ciclo.

¿Cómo puede la cámara más grande alcanzar el objetivo sin procesar en exceso la más pequeña?

La clave no consiste simplemente en prolongar la exposición. Una fase de calentamiento modulado permite que la cámara más grande alcance progresivamente la temperatura requerida, al tiempo que se controla el F₀ que ya se está acumulando en las cámaras más pequeñas. De este modo, la exposición puede comenzar a partir de unas condiciones térmicas más equilibradas.

¿Por qué es tan importante la diferencia de volumen entre las cámaras?

El volumen de llenado influye directamente en la inercia térmica. Una cámara de 15 ml puede adaptarse rápidamente a la temperatura del proceso, mientras que una cámara con una capacidad superior a un litro tarda bastante más en calentarse. El ciclo debe compensar esta diferencia sin aumentar innecesariamente la exposición térmica de las cámaras más pequeñas.

¿La cámara más grande representa siempre el peor caso del proceso?

Normalmente es el principal candidato a ser el punto que más tarda en calentarse, pero no se puede dar por sentado automáticamente. El espacio libre, la geometría, la orientación de la bolsa, las superficies de apoyo y la posición dentro de la carga también pueden influir en la transferencia de calor. El peor caso real debe identificarse mediante un mapeo de la temperatura del producto.

Explora conocimientos relacionados

Descubre cómo nuestros conocimientos sobre procesos conectan tecnologías, aplicaciones y procesos.

Estar más cerca de los clientes no es una promesa de cercanía.
Es una forma de trabajar.

Una red global diseñada para que Fedegari esté cerca del cliente, cerca del proceso y cerca de las decisiones que hacen que la fabricación estéril sea más segura, más fiable y más valiosa a lo largo del tiempo.