
Skip to content

Thermische Sterilisation von Mehrkammerbeuteln

Ein Mehrkammerbeutel wird als einzelner Behälter in den Sterilisationsprozess eingeführt, doch seine Kammern verhalten sich nicht wie ein einziges Produkt.

Unterschiedliche Füllmengen, Kopfräume und Geometrien führen innerhalb derselben Verpackung zu unterschiedlichen thermischen Trägheiten. Die kleinsten Kammern können der Prozesstemperatur schnell folgen und bereits eine letale Wirkung entwickeln, während sich die größte Kammer noch aufheizt. Eine Verlängerung der Einwirkzeit, bis die langsamste Kammer das Ziel erreicht hat, kann daher die schnelleren Kammern und deren Inhalt einer unnötigen thermischen Belastung aussetzen.

Der Prozess muss diese unterschiedlichen Reaktionen in Einklang bringen und gleichzeitig die Integrität des Beutels gewährleisten sowie Leckagen, Verformungen, Klebrigkeit, Verfärbungen und Abdrücke kontrollieren.
Die Sterilisation eines Mehrkammerbeutels bedeutet, ein validiertes Ergebnis über alle Kammern hinweg zu erzielen, die sich niemals auf dieselbe Weise erwärmen.


Weitere Informationen anfordern

WIR REGELN EINEN VOLUMENUNTERSCHIED VON MEHR ALS DEM 70-FACHEN INNERHALB EINES BEUTELS

Unsere Erfahrung umfasst Fünf-Kammer-Beutel mit Füllvolumina von 15 bis 1.067 ml: ein mehr als 70-facher Unterschied zwischen den Kammern, die gleichzeitig innerhalb derselben Verpackung verarbeitet werden.

Wir entwickeln den Zyklus ausgehend von der tatsächlichen Temperatur und dem in den verschiedenen Kammern akkumulierten F₀-Wert, nicht lediglich anhand des Sollwerts für die Sterilisationsumgebung. Durch die Steuerung des Aufheizprofils bringen wir die größte Kammer in den erforderlichen Temperaturbereich und begrenzen gleichzeitig die unnötige thermische Belastung in den kleineren, sich schneller aufheizenden Kammern.

Dieses Wissen ermöglicht es uns, komplexe Mehrkammerkonfigurationen bei Volllast zu verarbeiten und dabei die erforderliche Abtötungswirkung über alle Kammern und Beladungspositionen hinweg zu erreichen, während die Integrität der Beutel gewahrt bleibt.

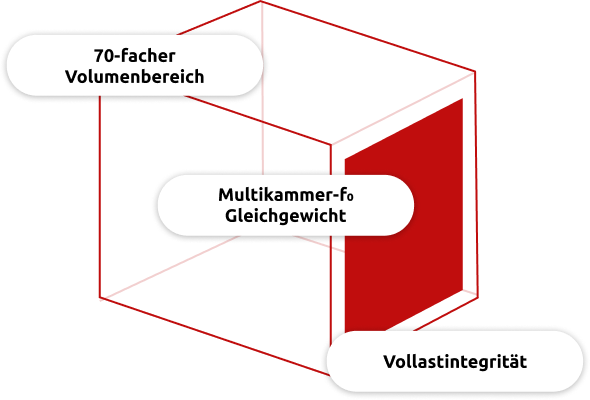
Wir kompensieren einen mehr als 70-fachen Volumenunterschied innerhalb desselben Beutels.

Schema der Schlüsselfaktoren für die Sterilisation von Mehrkammerbeuteln: Kontrolle der 70-fachen Volumenspanne, F0-Gleichgewicht in den Kammern und Integrität bei voller Beladung
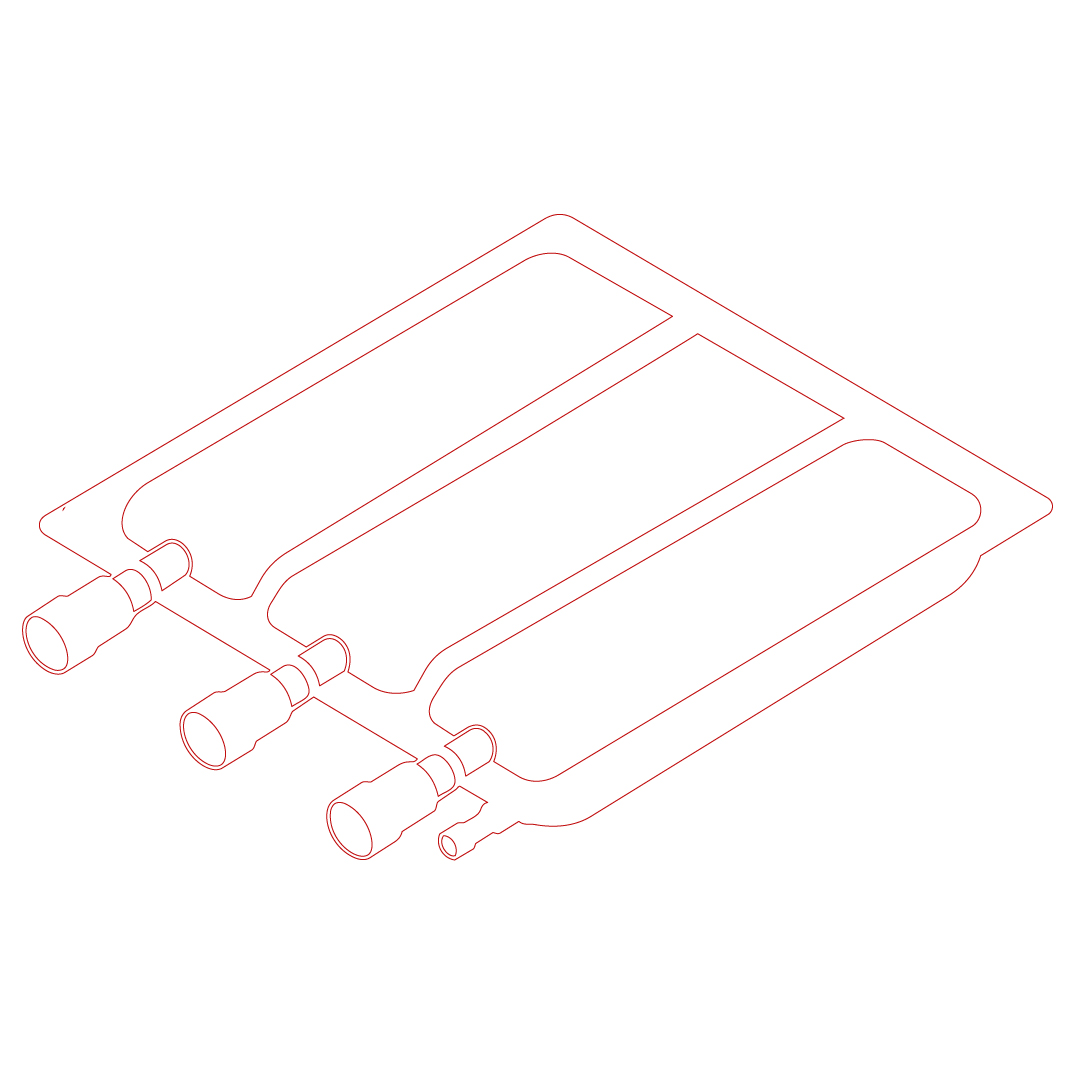
Mehrkammerbeutel-Fedegari-Lösung-Verpackung

UNSER ANSATZ

Die Temperatur in der Sterilisationsumgebung gibt keinen Aufschluss darüber, was in Kammern mit stark unterschiedlichen Volumina vor sich geht. Wir platzieren Temperatursensoren in den kleinsten und größten Kammern sowie an repräsentativen Stellen der Beladung, sodass die thermische Verzögerung zwischen diesen Stellen während des Aufheizens, der Einwirkzeit und des Abkühlens beobachtbar ist.

HEIZUNG VOR DER BELICHTUNG EINSTELLEN

Wenn die größte Kammer hinterherhinkt, erhöht eine bloße Verlängerung der Belichtungsphase die thermische Belastung aller anderen Kammern.

Wir verwenden stattdessen ein moduliertes Heizprofil, um den Temperaturunterschied vor Beginn der Belichtung schrittweise zu verringern. Dies führt zu einer gleichmäßigeren Akkumulation von F₀ im gesamten Mehrkammersystem.

NACHWEIS DES ERGEBNISSES IM VOLLLASTBEREICH

Die Steuerung von Kammer zu Kammer muss auch dann gewährleistet sein, wenn die Beutel über die gesamte Ladung gestapelt sind und sich die Wärmeübertragungsbedingungen je nach Position ändern. Unsere Erfahrung umfasst Konfigurationen mit 65 Fünf-Kammer-Beuteln, die auf 13 Ladeebenen verteilt sind, wobei die Temperatur sowohl im kleinsten als auch im größten Fach an mehreren Stellen überwacht wird.Mit diesem Ansatz wurde der erforderliche F₀-Wert innerhalb der definierten Zyklusdauer über die gesamte Ladung hinweg erreicht, ohne dass es im abschließenden Bestätigungszyklus zu Undichtigkeiten oder messbaren Gewichtsverlusten kam.

UNTERSCHEIDUNG ZWISCHEN VERARBEITUNGSVERHALTEN UND VERPACKUNGSVERHALTEN

Die Unversehrtheit der Beutel, die Wirksamkeit der Sterilisation und das optische Erscheinungsbild sind voneinander unabhängige Faktoren. Wir bewerten jeden dieser Faktoren separat und untersuchen die Variablen, die ihn beeinflussen könnten.

Unsere Erfahrung hat gezeigt, dass eine Änderung der Sterilisationstemperatur oder des Kopfraums nicht zwangsläufig Auswirkungen wie beispielsweise Klebrigkeit beseitigt. Das Erkennen, wann eine Eigenschaft nicht auf Anpassungen des Sterilisationszyklus anspricht, verhindert ineffektive Prozessänderungen und lenkt die Untersuchung auf Materialeigenschaften, die Geometrie der Beutel oder Wechselwirkungen zwischen Produkt und Verpackung.

FAQ

Warum reicht die Kammertemperatur für die Prozessentwicklung nicht aus?

Es kann vorkommen, dass sich die Prozessumgebung bereits im Sterilisationstemperaturbereich befindet, während die Temperatur des Produkts in der größten Kammer noch darunter liegt. Nur durch direkte Messungen in den verschiedenen Kammern lassen sich deren tatsächliche Temperatur und die kumulierte Letalität ermitteln.

Wie zeigt sich die Leistung bei Volllast?

Die Sensoren werden in den kleinsten und größten Kammern der Beutel an repräsentativen Höhen und Positionen angebracht. Anschließend werden die Temperatur- und F₀-Verteilung sowie die Zyklusdauer, die Leckage, der Gewichtsverlust und die relevanten Verpackungsqualitätsmerkmale bewertet.

Kann die Zyklusoptimierung jeden kosmetischen Effekt beseitigen?

Nein. Manche Effekte hängen von Temperatur, Druck oder den Aufheiz- und Abkühlgeschwindigkeiten ab; andere gehen auf das Verpackungsmaterial, den Kopfraum, den Oberflächenkontakt oder die Wechselwirkung zwischen Produkt und Verpackung zurück. Ein fundierter Ansatz zur Prozessentwicklung ermittelt, welche Variablen den beobachteten Effekt tatsächlich beeinflussen, bevor der Zyklus geändert wird.

Wie kann die größte Kammer das Ziel erreichen, ohne die kleinste zu stark zu bearbeiten?

Es geht nicht einfach nur darum, die Einwirkzeit zu verlängern. Durch eine modulierte Aufheizphase kann die größere Kammer schrittweise die erforderliche Temperatur erreichen, während gleichzeitig die F₀-Energie, die sich bereits in den kleineren Kammern ansammelt, kontrolliert wird. Die Einwirkung kann dann unter ausgewogeneren thermischen Bedingungen beginnen.

Warum ist der Volumenunterschied zwischen den Kammern so entscheidend?

Das Füllvolumen wirkt sich direkt auf die thermische Trägheit aus. Eine 15-ml-Kammer kann der Prozesstemperatur schnell folgen, während eine Kammer mit einem Fassungsvermögen von mehr als einem Liter deutlich länger zum Aufheizen benötigt. Der Zyklus muss diesen Unterschied ausgleichen, ohne die thermische Belastung der kleineren Kammern unnötig zu erhöhen.

Ist die größte Kammer immer der ungünstigste Fall für den Prozess?

Normalerweise gilt dieser Bereich als der Ort, an dem sich die Wärme am langsamsten ausbreitet, doch dies kann nicht automatisch vorausgesetzt werden. Auch der Kopfraum, die Geometrie, die Ausrichtung des Beutels, die Auflageflächen und die Position innerhalb der Ladung können die Wärmeübertragung beeinflussen. Der tatsächliche Worst-Case-Fall muss durch eine Produkttemperaturkartierung ermittelt werden.

Entdecken Sie verwandte Themen

Erfahren Sie, wie unser Prozesswissen Technologien, Anwendungen und Prozesse miteinander verbindet.

„Näher am Kunden“ ist kein Versprechen von Nähe.
Es ist eine Arbeitsweise.

Ein globales Netzwerk, das darauf ausgelegt ist, Fedegari nah am Kunden, nah am Prozess und nah an den Entscheidungen zu halten, die die sterile Fertigung sicherer, zuverlässiger und langfristig wertvoller machen.