
Aplicando nuestros conocimientos sobre la ley de Dalton, interpretamos cómo las presiones parciales del vapor y del aire contribuyen a la presión de la cámara y traducimos las condiciones internas cambiantes de la ampolla en una estrategia de contrapresión específica para cada fase. Se definen los niveles de presión, las velocidades de aumento y las transiciones para mantener el diferencial a través del sellado desprendible dentro de su rango aceptable durante todo el proceso de calentamiento, exposición y enfriamiento.
Ampolla
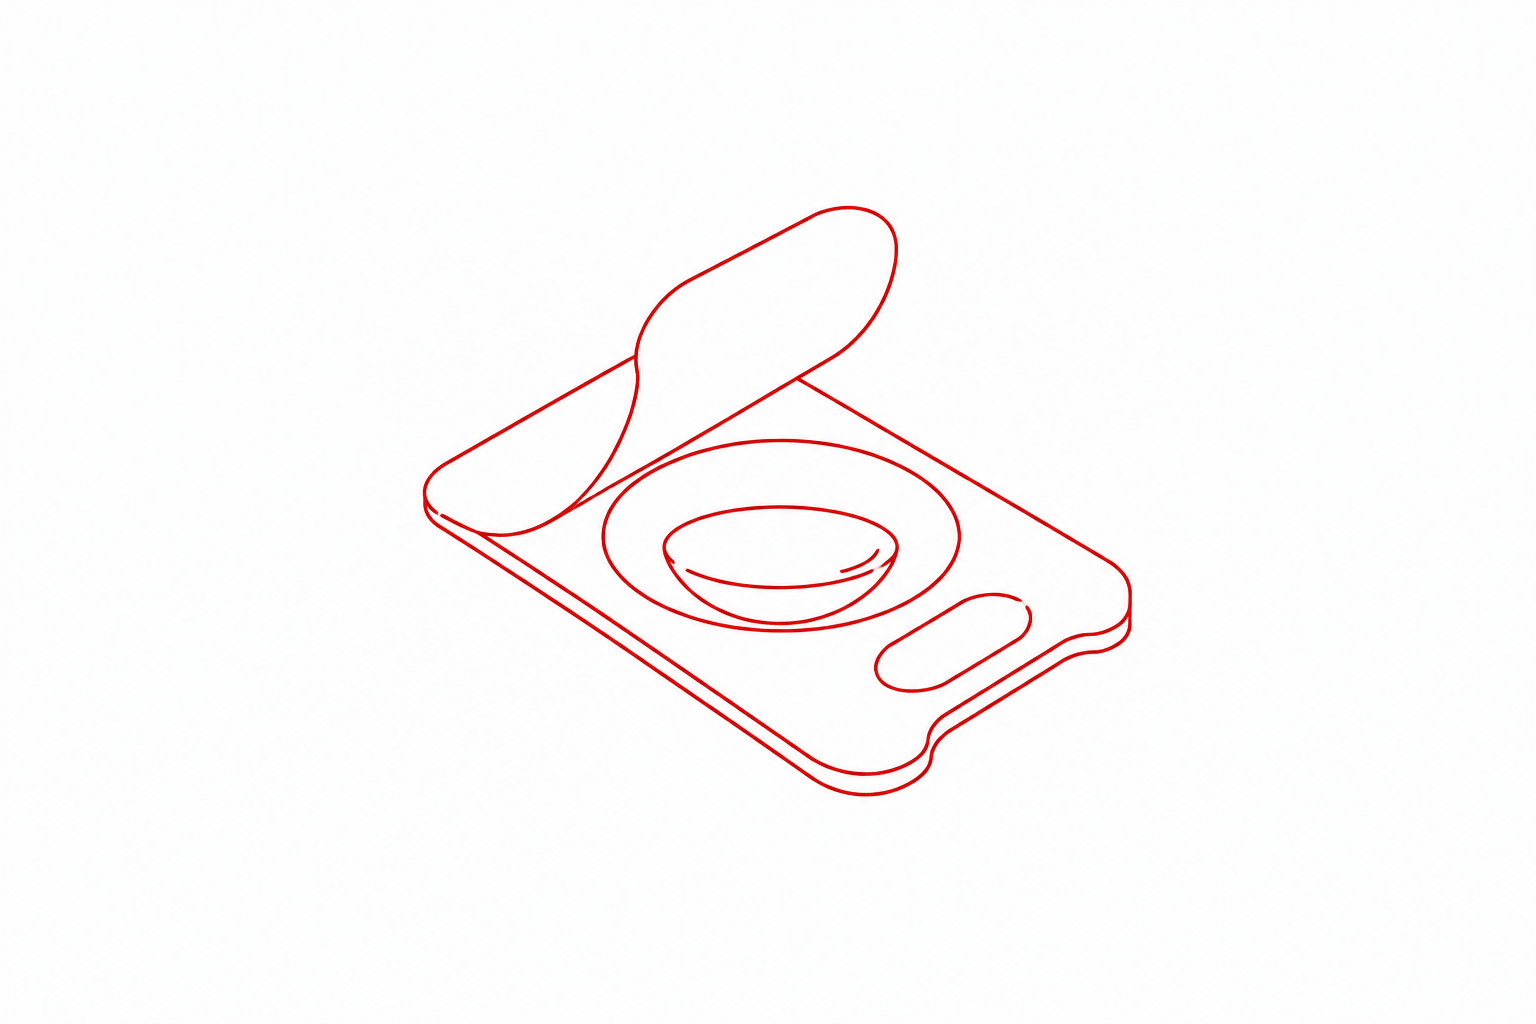
Un blíster sellado sufre cambios durante la esterilización térmica. A medida que aumenta la temperatura, el líquido se expande, parte de él puede vaporizarse y la presión del gas en el espacio superior aumenta. La presión interna resultante actúa directamente sobre la cavidad del blíster y su sellado pelable.
Esta misma interacción continúa durante el enfriamiento, cuando el producto, el gas del espacio superior y el entorno de esterilización pueden responder a ritmos diferentes. Si la presión de la cámara no se adapta con suficiente precisión a las condiciones internas cambiantes, la diferencia de presión puede deformar el blíster, ejercer tensión sobre el sellado o comprometer la integridad del envase.
Esto resulta especialmente crítico en el caso de los envases finos y los sellos de fácil despegado, en los que una mayor facilidad de uso deja un margen operativo más estrecho. Por lo tanto, la esterilidad debe alcanzarse dentro de un perfil de presión-temperatura desarrollado en función del comportamiento del blíster completo una vez llenado.
Esta tecnología se ha aplicado a un envase plano de 1 mm con un precinto fácil de despegar que solo requiere una fuerza de apertura de entre 5 y 7 N.
A pesar de esta estrecha tolerancia mecánica, el proceso validado ha permitido la producción de miles de millones de lentes envasadas, sin ningún fallo en el precintado a lo largo de dos décadas de funcionamiento.
Este rendimiento a largo plazo demuestra nuestra capacidad para alcanzar la eficacia biológica requerida, manteniendo al mismo tiempo el proceso dentro de los límites mecánicos demostrados del envase.
20 años. Miles de millones de lentes envasadas. Cero fallos en el sellado.
NUESTRO ENFOQUE
Partimos de la configuración real del blíster: volumen de llenado, espacio libre, geometría, materiales, resistencia del sellado y deformación admisible. Estas características determinan cómo varía la presión interna a medida que el producto se calienta, se expande, genera vapor y, posteriormente, se enfría.
Aplicando nuestros conocimientos basados en la ley de Dalton, interpretamos cómo las presiones parciales del vapor y del aire contribuyen a la presión de la cámara y traducimos las condiciones internas cambiantes del blíster en una estrategia de contrapresión específica para cada fase. Se desarrollan los niveles de presión, las velocidades de aumento y las transiciones para mantener el diferencial a través del sellado de separación dentro de su rango aceptable durante todo el proceso de calentamiento, exposición y enfriamiento.
A continuación, se comprueba el intervalo operativo con el blíster completamente lleno, verificando la eficacia biológica requerida, así como la integridad del sellado y la deformación del envase. Los resultados obtenidos definen tanto el perfil del ciclo como los límites del proceso necesarios para reproducirlo de forma consistente a lo largo del tiempo.
Esta capacidad nos permite desarrollar procesos de esterilización térmica en función de la tolerancia demostrada de cada configuración de blíster, incluso cuando el grosor del envase y la resistencia al desprendimiento dejan muy poco margen de error.
Convertimos el comportamiento físico del blíster en una estrategia reproducible de control de la presión.
A continuación, se comprueba el rango operativo con el blíster completamente lleno, verificando la eficacia biológica requerida, así como la integridad del sellado y la deformación del envase.
Los resultados obtenidos definen tanto el perfil del ciclo como los límites del proceso necesarios para reproducirlo de forma consistente a lo largo del tiempo.
Esta capacidad nos permite desarrollar procesos de esterilización térmica basados en la tolerancia demostrada de cada configuración de blíster, incluso cuando el grosor del envase y la resistencia al desprendimiento dejan muy poco margen de error.

CONTROL DE PRESIÓN
En la esterilización con vapor saturado, la presión determina las condiciones del vapor. El control de la presión favorece la uniformidad de la temperatura y la repetibilidad del proceso. UNIFORMIDAD DE ±0,5 °C
La desviación estándar de la temperatura es un indicador clave del comportamiento del proceso. Cuanto menor sea la desviación, mayor será la estabilidad y la repetibilidad en toda la carga. CARGAS EN SECO
Los componentes críticos se suministran estériles, secos y listos para su uso inmediato.
PROBADO EN RECIPIENTE
Ofrecemos compatibilidad con estrategias avanzadas de transferencia basadas en cartuchos, al tiempo que preservamos la integridad del filtro, el rendimiento de secado y las condiciones de transferencia estériles.¿Se puede utilizar el mismo perfil de presión para diferentes formatos de blíster?
No de forma automática. El volumen de llenado, el espacio libre, la geometría del envase, las propiedades del material y la resistencia del sellado influyen en la presión interna y el comportamiento mecánico. Es necesario evaluar cada configuración relevante para establecer su margen de funcionamiento aceptable.
¿Por qué es necesario controlar también la contrapresión durante el enfriamiento?
El producto, el gas del espacio libre y el entorno de esterilización no se enfrían ni se contraen al mismo ritmo. Por lo tanto, reducir la presión de la cámara demasiado rápido puede provocar un diferencial perjudicial, incluso una vez finalizada la exposición a la esterilización.
¿La contrapresión impide que la ampolla se agrande?
No del todo. Es posible que, desde el punto de vista físico, sea inevitable que se produzca cierta expansión o movimiento. La contrapresión regula el diferencial que actúa sobre el envase, manteniendo la expansión y la tensión del sellado dentro del rango aceptable demostrado.
¿Por qué se puede abrir un blíster sellado durante la esterilización térmica?
El calentamiento provoca que el líquido, el vapor y el gas del espacio libre del interior del blíster se expandan y aumente su presión. Si la presión interna aumenta más rápido que la presión de la cámara, el diferencial resultante actúa directamente sobre el sellado desprendible y puede provocar deformaciones, fugas o que se abra.
¿Por qué resulta especialmente difícil proteger un precinto de fácil apertura?
Un precinto de fácil apertura está diseñado expresamente para abrirse con un esfuerzo mínimo. Esto mejora la facilidad de uso, pero reduce el diferencial de presión que el envase puede soportar durante la esterilización, lo que exige un margen de proceso más estrecho y controlado con mayor precisión.
¿Es suficiente con mantener una contrapresión constante?
No. La presión interna del blíster varía continuamente a medida que el producto se calienta, alcanza la temperatura de exposición y se enfría. Por lo tanto, la contrapresión debe adaptarse dinámicamente al envase, en lugar de permanecer fija durante todo el ciclo.
DESCUBRE LAS SOLUCIONES CONECTADAS
Explora conocimientos relacionados
Descubre cómo nuestros conocimientos sobre procesos conectan tecnologías, aplicaciones y procesos.