
Unter Anwendung unserer Kenntnisse des Dalton’schen Gesetzes analysieren wir, wie die Partialdrücke von Dampf und Luft zum Kammerdruck beitragen, und setzen die sich ändernden inneren Bedingungen im Blister in eine phasenspezifische Gegendruckstrategie um.
Druckwerte, Anstiegsraten und Übergänge werden so festgelegt, dass die Druckdifferenz über der Abziehnaht während des gesamten Erwärmungs-, Belichtungs- und Abkühlungsprozesses innerhalb des zulässigen Bereichs bleibt.
Blister
Ein versiegelter Blister verändert sich während der thermischen Sterilisation. Mit steigender Temperatur dehnt sich die Flüssigkeit aus, ein Teil davon kann verdampfen, und der Druck des Gases im Kopfraum nimmt zu. Der dadurch entstehende Innendruck wirkt direkt auf den Blisterhohlraum und dessen Abziehversiegelung.
Die gleiche Wechselwirkung setzt sich während der Abkühlung fort, wenn das Produkt, das Gas im Kopfraum und die Sterilisationsumgebung möglicherweise mit unterschiedlichen Geschwindigkeiten reagieren. Wenn der Kammerdruck den sich ändernden inneren Bedingungen nicht genau genug folgt, kann der Druckunterschied den Blister verformen, die Versiegelung belasten oder die Unversehrtheit der Verpackung beeinträchtigen.
Dies wird besonders kritisch bei dünnen Verpackungen und leicht abziehbaren Siegeln, bei denen eine verbesserte Benutzerfreundlichkeit einen engeren Spielraum lässt. Die Sterilität muss daher innerhalb eines Druck-Temperatur-Profils erreicht werden, das auf das Verhalten des vollständig befüllten Blisters abgestimmt ist.
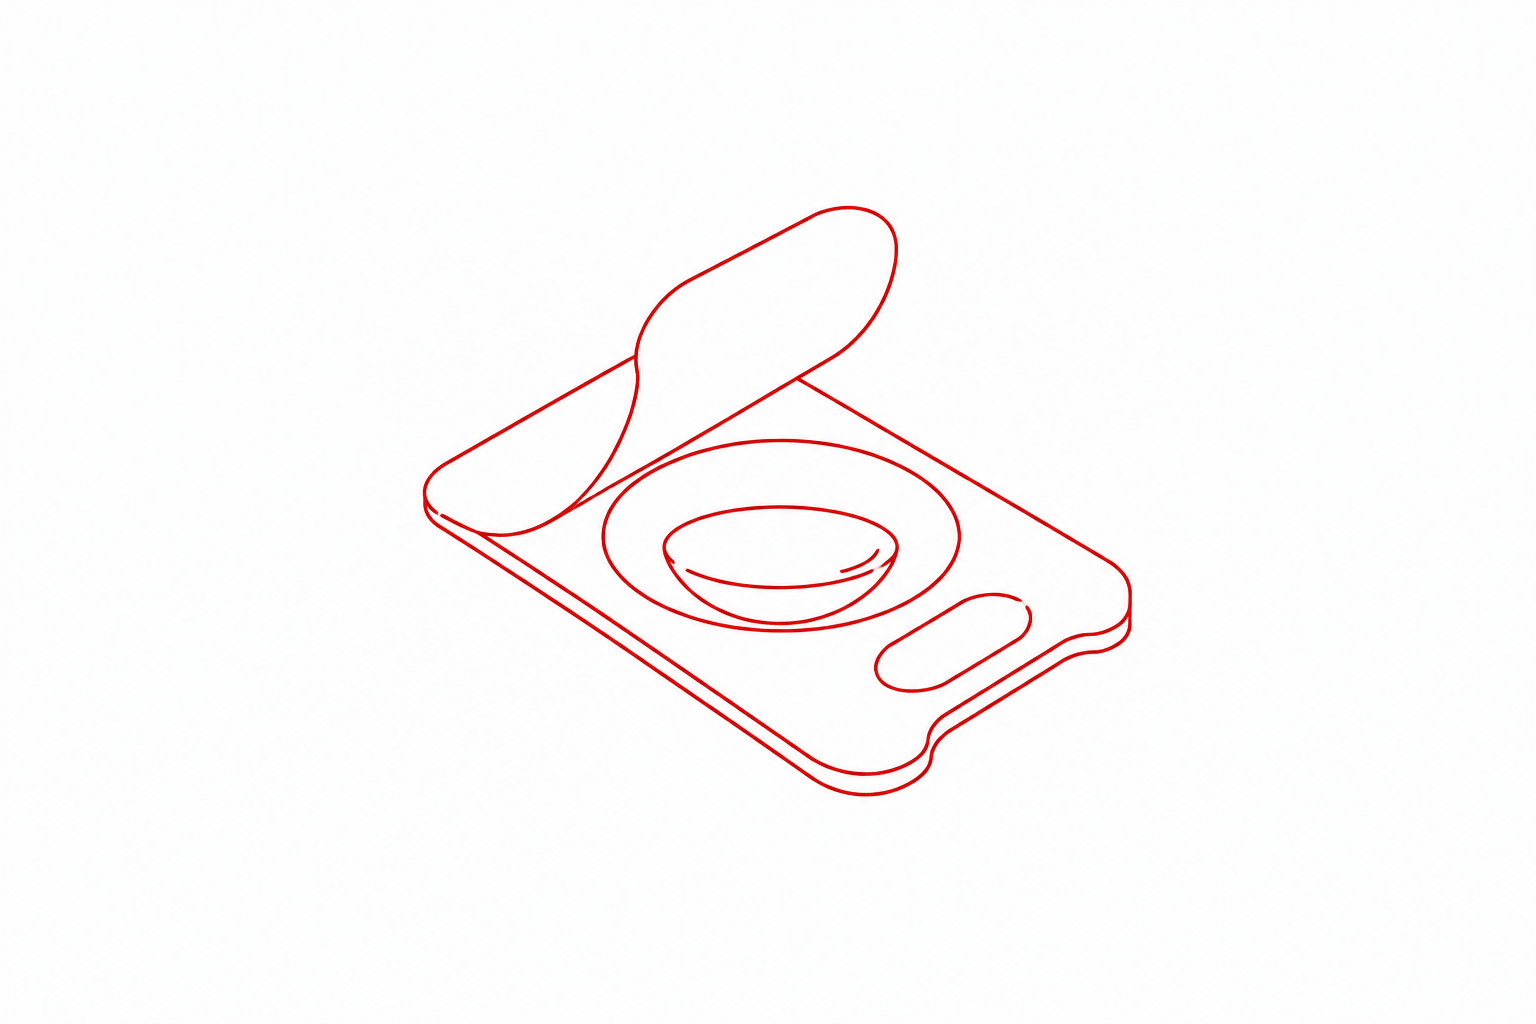
Diese Technologie wurde bei einer 1 mm starken Flachverpackung mit einer leicht abziehbaren Versiegelung angewendet, für deren Öffnung lediglich eine Kraft von 5–7 N erforderlich ist.
Trotz dieser engen mechanischen Toleranz hat der validierte Prozess die Herstellung von Milliarden verpackter Linsen ermöglicht , ohne dass es in zwei Jahrzehnten Betrieb zu einem einzigen Versagen der Versiegelung gekommen wäre.
Diese langfristige Leistungsfähigkeit belegt unsere Fähigkeit, die erforderliche biologische Wirksamkeit zu erreichen und gleichzeitig den Prozess innerhalb der nachgewiesenen mechanischen Grenzen der Verpackung zu halten.
20 Jahre. Milliarden verpackter Linsen. Keine einzigen Versiegelungsfehler.
UNSER ANSATZ
Wir gehen von der konkreten Blisterkonfiguration aus: Füllvolumen, Kopfraum, Geometrie, Materialien, Siegelfestigkeit und zulässige Verformung. Diese Eigenschaften bestimmen, wie sich der Innendruck verändert, wenn sich das Produkt erwärmt, ausdehnt, Dampf bildet und anschließend abkühlt.
Unter Anwendung unseres auf dem Daltonschen Gesetz basierenden Wissens interpretieren wir, wie die Partialdrücke von Dampf und Luft zum Kammerdruck beitragen, und setzen die sich ändernden inneren Bedingungen des Blisters in eine phasenspezifische Gegendruckstrategie um. Druckwerte, Anstiegsraten und Übergänge werden so entwickelt, dass der Druckunterschied über die Abziehnaht hinweg während des Erhitzens, der Bestrahlung und des Abkühlens innerhalb des zulässigen Bereichs bleibt.
Anschließend wird der Betriebsbereich am vollständig befüllten Blister geprüft, wobei die erforderliche biologische Wirksamkeit sowie die Versiegelungsintegrität und die Verpackungsverformung überprüft werden. Die daraus gewonnenen Erkenntnisse legen sowohl das Zyklusprofil als auch die Prozessgrenzen fest, die erforderlich sind, um diesen Prozess über einen längeren Zeitraum hinweg konsistent zu reproduzieren.
Diese Fähigkeit ermöglicht es uns, thermische Sterilisationsprozesse auf der Grundlage der nachgewiesenen Toleranz jeder Blisterkonfiguration zu entwickeln – selbst wenn Verpackungsdicke und Schälfestigkeit nur sehr wenig Spielraum für Fehler lassen.
Wir setzen das physikalische Verhalten des Blisters in eine reproduzierbare Druckregelungsstrategie um.
Anschließend wird der Betriebsbereich anhand des vollständig befüllten Blisters geprüft, wobei die erforderliche biologische Wirksamkeit sowie die Dichtheit der Versiegelung und die Verformung der Verpackung überprüft werden. Die daraus gewonnenen Erkenntnisse legen sowohl das Zyklusprofil als auch die Prozessgrenzen fest, die erforderlich sind, um diesen Prozess über einen längeren Zeitraum hinweg konsistent zu reproduzieren.
Diese Fähigkeit ermöglicht es uns, thermische Sterilisationsverfahren zu entwickeln, die auf die nachgewiesene Toleranz der jeweiligen Blisterkonfiguration abgestimmt sind – selbst wenn die Verpackungsdicke und die Abziehfestigkeit nur sehr wenig Spielraum für Fehler lassen.

DRUCKREGELUNG
Bei der Sterilisation mit Sattdampf bestimmt der Druck die Dampfbedingungen. Die Regelung des Drucks sorgt für eine gleichmäßige Temperaturverteilung und ein reproduzierbares Prozessverhalten. ±0,5 °C GLEICHMÄSSIGKEIT
Die Temperaturstandardabweichung ist ein wichtiger Indikator für das Prozessverhalten. Je geringer die Abweichung, desto höher sind die Stabilität und die Wiederholbarkeit über die gesamte Charge hinweg. TROCKENLADUNGEN
Wichtige Komponenten werden steril, trocken und einsatzbereit geliefert.
CANISTER-GEPRÜFT
Wir unterstützen fortschrittliche, auf Kanistern basierende Transferstrategien und gewährleisten dabei die Aufrechterhaltung der Filterintegrität, der Trocknungsleistung und der sterilen Transferbedingungen.Kann dasselbe Druckprofil für verschiedene Blisterformate verwendet werden?
Nicht automatisch. Füllvolumen, Kopfraum, Verpackungsgeometrie, Materialeigenschaften und Siegelfestigkeit beeinflussen den Innendruck und das mechanische Verhalten. Jede relevante Konfiguration muss bewertet werden, um ihren zulässigen Betriebsbereich zu ermitteln.
Warum muss der Gegendruck auch während des Kühlvorgangs geregelt werden?
Das Produkt, das Kopfraumgas und die Sterilisationsumgebung kühlen ab bzw. ziehen sich nicht mit derselben Geschwindigkeit zusammen. Eine zu schnelle Verringerung des Kammerdrucks kann daher auch nach Beendigung der Sterilisationsbehandlung zu einem schädlichen Druckunterschied führen.
Verhindert der Gegendruck, dass sich die Blase ausdehnt?
Nicht ganz. Eine gewisse Ausdehnung oder Bewegung lässt sich unter Umständen physikalisch nicht vermeiden. Der Gegendruck reguliert den Druckunterschied, der auf die Verpackung wirkt, und hält so die Ausdehnung und die Belastung der Dichtung innerhalb des nachgewiesenen zulässigen Bereichs.
Warum kann sich ein versiegelter Blister während der thermischen Sterilisation öffnen?
Durch die Erwärmung dehnen sich die Flüssigkeit, der Dampf und das Gas im Kopfraum des Blisters aus, wodurch der Druck ansteigt. Steigt der Innendruck schneller an als der Kammerdruck, wirkt sich der daraus resultierende Druckunterschied direkt auf die Abziehnaht aus und kann zu Verformungen, Undichtigkeiten oder zum Öffnen führen.
Warum ist ein leicht abziehbarer Verschluss besonders schwer zu schützen?
Ein leicht zu öffnender Verschluss ist bewusst so konzipiert, dass er sich mit geringem Kraftaufwand öffnen lässt. Dies verbessert die Benutzerfreundlichkeit, verringert jedoch den Druckunterschied, dem die Verpackung während der Sterilisation standhalten kann, was ein engeres und präziser kontrolliertes Prozessfenster erfordert.
Reicht es aus, einen konstanten Gegendruck aufrechtzuerhalten?
Nein. Der Druck im Blister ändert sich kontinuierlich, während sich das Produkt erwärmt, die Belichtungstemperatur erreicht und wieder abkühlt. Der Gegendruck muss sich daher dynamisch an die Verpackung anpassen und darf nicht während des gesamten Zyklus konstant bleiben.
ENTDECKEN SIE VERNETZTE LÖSUNGEN
Entdecken Sie verwandte Themen
Erfahren Sie, wie unser Prozesswissen Technologien, Anwendungen und Prozesse miteinander verbindet.