
多腔袋
的热灭菌
多腔袋作为单个容器进入灭菌过程,但其各腔室并不被视为单一产品。
不同的填充体积、顶空和几何形状会在同一包装内产生不同的热惯性。最小的隔室可以迅速跟上工艺温度并开始积累致死剂量,而最大的隔室此时仍在升温。因此,若将暴露时间延长至最慢的隔室达到目标温度,可能会使较快的隔室及其内容物承受不必要的热应力。
该工艺必须在协调这些不同响应的同时,保持包装袋的完整性,并控制泄漏、变形、粘连、泛红和接触痕迹。
对多隔室包装袋进行灭菌,意味着要在各隔室(它们的加热方式永远不同)中实现一个经过验证的结果。
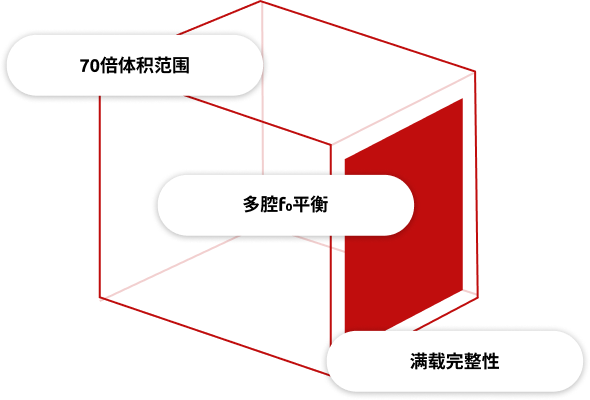
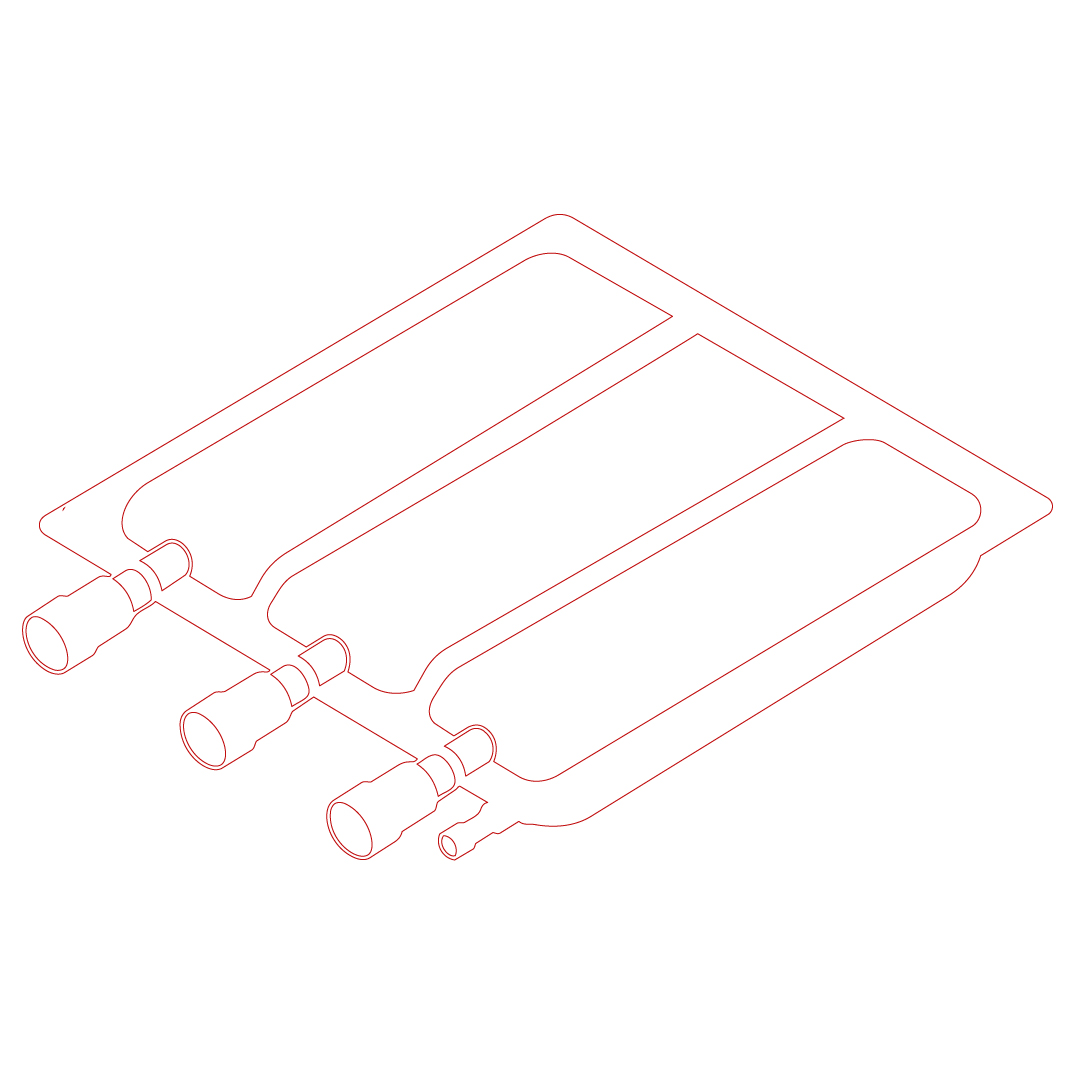
我们的经验涵盖填充量范围为15至1,067毫升的五腔袋:同一包装内同时处理的各腔室之间,温度差异超过70倍。
我们根据不同隔室内部的实际温度和累积 F₀ 值来制定灭菌循环,而不仅仅依据灭菌环境的设定值。通过控制加热曲线,我们既能使最大的隔室达到要求的温度范围,又能限制较小、升温较快的隔室受到不必要的热暴露。
凭借这一技术,我们能够以满载规模处理复杂的多腔室配置,在确保袋体完整性的同时,使所有腔室及装载位置均达到所需的灭菌效果。
我们能够控制同一包装袋内超过70倍的容积差异。
我们的方法
仅凭灭菌环境温度无法揭示体积差异巨大的腔室内正在发生的情况。我们将温度传感器布置在体积最小和最大的隔间内,以及具有代表性的装载位置上,从而在加热、暴露和冷却的整个过程中,能够观察到这些区域之间的热滞后现象。
在满负荷条件下验证结果
当袋子堆叠覆盖整个装载区域且热传递条件随位置变化时,各腔室间的控制必须保持有效。我们的经验包括将65个五腔室袋分布在13个装载层上,并在最小和最大隔间内的多个位置进行温度监测。
该方案在规定的循环时长内,使整个装载区域均达到了要求的F₀值,且在最终确认循环中未出现泄漏,也未检测到可测量的重量损失。
区分工艺性能与包装行为
包装完整性、灭菌效果和外观是三个独立的指标。我们对每个指标进行独立评估,并针对可能影响这些指标的变量进行验证。
我们的经验表明,改变灭菌温度或头部空间并不一定能解决粘连等问题。及时识别某项属性对工艺循环调整无响应的情况,既可避免无效的工艺变更,又能将调查重点转向材料特性、包装袋几何形状或产品与包装之间的相互作用。

出厂时已进行灭菌处理,干燥无菌,可立即使用。
为什么腔室温度不足以满足工艺开发的需求?
尽管工艺环境可能已处于灭菌温度范围内,但最大腔室内的产品温度仍可能低于该范围。只有对不同隔间进行直接测量,才能得知其实际温度和累积灭菌效力。
在满载条件下,性能表现如何?
将传感器放置在袋子内最小和最大的腔室中,位置选在具有代表性的高度和位置。随后,对温度和F₀分布进行评估,同时评估循环持续时间、泄漏、重量损失以及相关的包装质量指标。
循环优化能否消除所有视觉效果?
不。有些效应受温度、压力或加热、冷却速率的影响;有些则源于包装材料、头部空间、表面接触或产品与包装之间的相互作用。在更改工艺循环之前,应采用科学合理的工艺开发方法,确定哪些变量确实会影响所观察到的效应。
最大的腔室如何才能在不使最小的腔室过度处理的情况下达到目标?
关键并不只是延长曝光时间。通过调节加热阶段,既能使较大的腔室逐步达到所需温度,又能控制较小腔室中已经积累的F₀。这样,曝光就可以在更均衡的热条件下开始。
为什么各腔室之间的容积差异如此关键?
填充体积直接影响热惰性。15毫升的腔室能够迅速跟上工艺温度,而容积超过1升的腔室则需要更长的时间才能加热。工艺循环必须补偿这一差异,同时避免不必要地增加较小腔室的热暴露。
最大的腔室是否总是工艺的最坏情况?
它通常是加热最慢位置的首选,但不能自动将其视为定论。顶部空间、几何形状、袋子朝向、支撑表面以及在装载物中的位置也会影响热传导。必须通过产品温度分布图来确定实际的最坏情况。
探索互联解决方案
探索相关知识
了解我们的工艺知识如何将技术、应用和工艺有机结合。