
マルチチャンバーバッグの熱滅菌
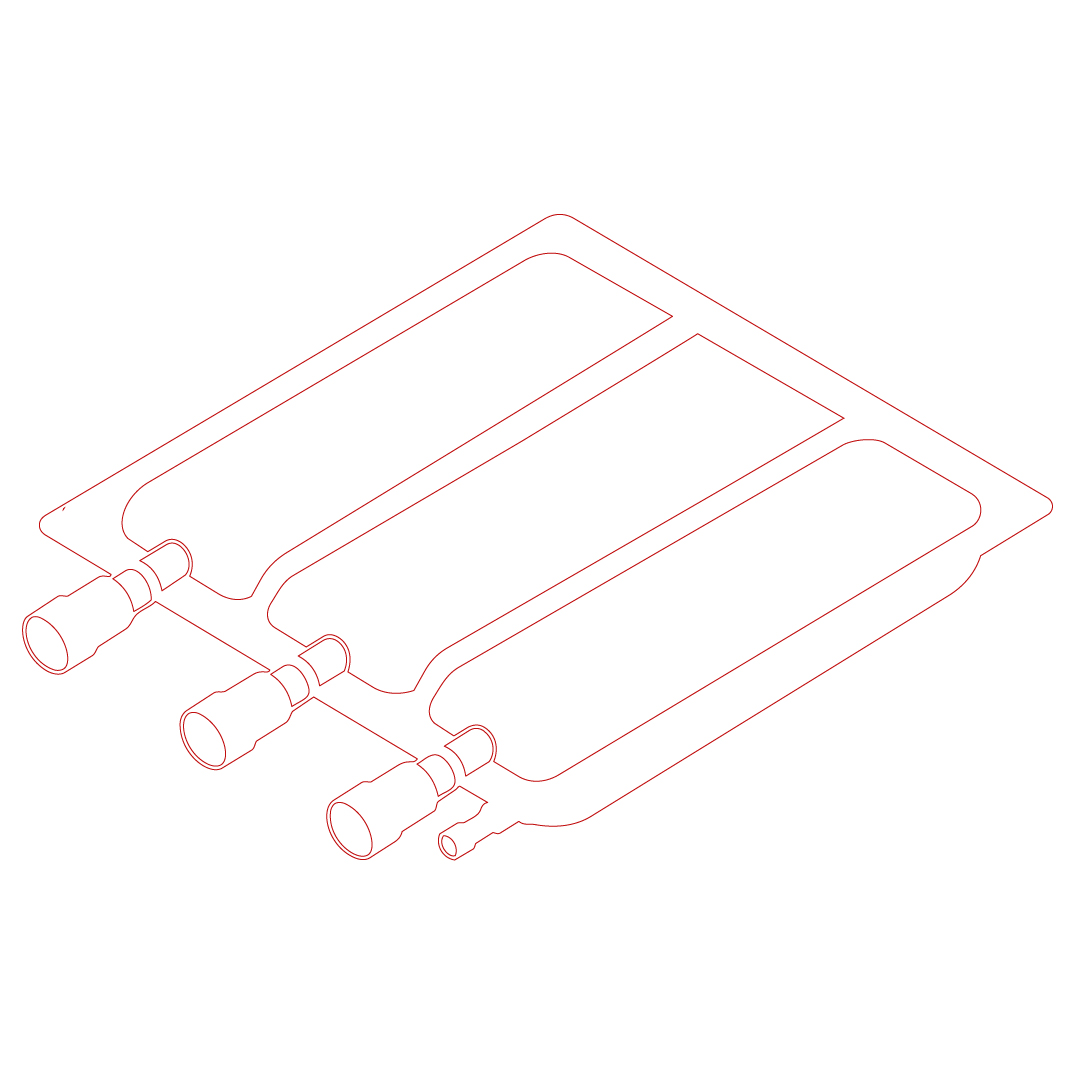
マルチチャンバーバッグは単一の容器として滅菌工程に入りますが、その各チャンバーは単一の製品として扱われるわけではありません。
充填量、ヘッドスペース、形状が異なるため、同一の包装内でも熱慣性が異なります。最も小さいチャンバーはプロセス温度に素早く追従し、致死効果の蓄積が始まる一方で、最も大きなチャンバーはまだ加熱中の場合があります。したがって、最も加熱に時間がかかるチャンバーが目標温度に達するまで曝露時間を延長すると、加熱が速いチャンバーとその内容物に不必要な熱的ストレスがかかる可能性があります。
このプロセスでは、袋の完全性を維持し、漏れ、変形、べたつき、ブラッシング、接触痕を抑制しつつ、こうした異なる反応を調整する必要があります。
マルチチャンバーバッグの滅菌とは、決して同じように加熱されない各チャンバー全体で、1つの検証済み結果を達成することを意味します。
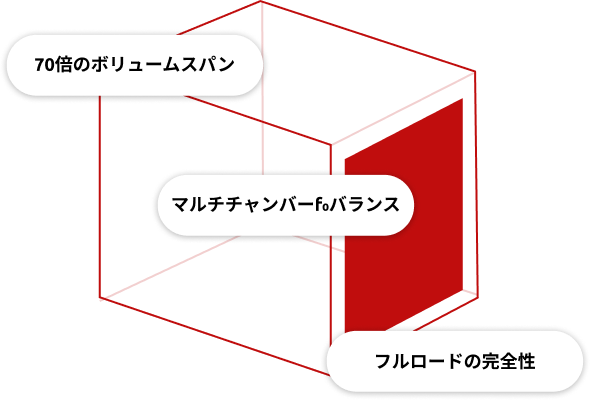
当社の実績には、充填容量が15~1,067mLの5室式バッグが含まれており、同一の包装内で同時に処理される各室間の容量差は70倍以上に及びます。
当社は、単に滅菌環境の設定値だけでなく、各コンパートメント内で実際に蓄積される温度およびF₀に基づいてサイクルを設計しています。加熱プロファイルを制御することで、最大のチャンバーを所定の温度範囲内に収めると同時に、より小さく加熱速度の速いチャンバーにおける不必要な熱負荷を抑制しています。
この知見により、フルロード規模で複雑なマルチチャンバー構成を処理することが可能となり、バッグの完全性を維持しつつ、すべてのチャンバーおよび積載位置において必要な殺菌効果を達成しています。
同一のバッグ内で、70倍以上の体積差を制御しています。
当社のアプローチ
滅菌環境の温度だけでは、容積が著しく異なるチャンバー内部で何が起きているかを把握することはできません。そこで、最小および最大の区画、ならびに代表的な積載位置に温度センサーを設置し、加熱、照射、冷却の各段階を通じて、各区画間の温度変化の遅れを可視化しています。
全負荷スケールでの結果の検証
バッグが積荷全体に積み重ねられ、位置によって熱伝達条件が変化する場合でも、各チャンバー間の制御は有効でなければなりません。当社の実績には、13の積載レベルに分散配置された65個の5チャンバーバッグの構成があり、最小および最大のコンパートメント内の複数の箇所で温度モニタリングが行われています。
このアプローチにより、定義されたサイクル時間内に積載物全体で所定のF₀を達成し、最終確認サイクルにおいても漏れや測定可能な重量減少は認められませんでした。
プロセスの性能とパッケージの挙動の区別
袋の完全性、滅菌効果、および外観は、それぞれ独立した評価項目です。当社はこれらを個別に評価し、各項目に影響を与える可能性のある変数について検証を行います。
当社の経験によれば、滅菌温度やヘッドスペースを変更しても、べたつきなどの問題が必ずしも解消されるとは限りません。どの特性がサイクル調整に反応しないかを認識することで、効果のない工程変更を防ぐとともに、調査の焦点を材料特性、袋の形状、あるいは製品と包装の相互作用へと向け直すことができます。

の重要な構成部品は、無菌・乾燥状態で出荷され、すぐに使用可能です。
なぜチャンバー温度だけではプロセス開発には不十分なのでしょうか?
プロセス環境はすでに滅菌温度範囲内にある一方で、最大のチャンバー内の製品は依然としてその温度範囲を下回っている場合があります。各区画内の実際の温度と累積致死量を把握するには、各区画内での直接測定を行うしかありません。
全負荷条件下では、性能はどのように発揮されるのでしょうか?
センサーは、袋内の最小および最大の空間に、代表的な高さと位置に設置されます。その後、温度およびF₀の分布を、サイクル時間、漏れ、重量減少、および関連する包装品質特性とともに評価します。
サイクルの最適化によって、すべての視覚的な効果を排除することはできるのでしょうか?
いいえ。温度、圧力、あるいは加熱・冷却速度に反応する影響もあれば、包装材料、ヘッドスペース、表面接触、あるいは製品と包装の相互作用に起因する影響もあります。知識に基づいたプロセス開発のアプローチでは、サイクルを変更する前に、観察された影響に真に影響を与えている変数を特定します。
最大のチャンバーが、最小のチャンバーを過度に処理することなく、目標を達成するにはどうすればよいでしょうか?
重要なのは、単に露光時間を延長することだけではありません。加熱段階を段階的に調整することで、より大きなチャンバーが徐々に所定の温度に近づく一方で、より小さなチャンバーにすでに蓄積しつつあるF₀を制御することができます。その結果、よりバランスのとれた熱状態から露光を開始することが可能になります。
なぜ、各チャンバー間の体積差がそれほど重要なのでしょうか?
充填量は熱慣性に直接影響します。15mLのチャンバーはプロセス温度に素早く追従できますが、1リットル以上の容量を持つチャンバーは加熱にかなり長い時間を要します。このサイクルでは、小型のチャンバーへの熱負荷を不必要に増やすことなく、この違いを補正する必要があります。
最大のチャンバーは、常にプロセスの最悪ケースとなるのでしょうか?
通常、ここは加熱が最も遅くなる場所として真っ先に挙げられますが、自動的にそうだと決めつけることはできません。ヘッドスペース、形状、袋の向き、支持面、および積載物内での位置も熱伝達に影響を与える可能性があります。実際の最悪のケースは、製品温度マッピングを通じて特定する必要があります。
コネクテッドソリューションをご覧ください
関連する知識を探る
当社のプロセスに関する知見が、技術、用途、プロセスをどのように結びつけているかをご覧ください。