
Seringues
préremplies
La stérilité à elle seule ne garantit pas la sécurité d’une seringue préremplie.
Une seringue préremplie est un récipient hermétiquement fermé muni d’un piston mobile. Lors de la stérilisation thermique, le liquide se dilate, une partie s’évapore, les gaz dissous sont libérés et la pression des gaz déjà présents dans l’espace de tête augmente.
Une solution aqueuse se dilate d’environ 6 % lorsqu’elle est chauffée de la température ambiante à 121 °C, tandis que le volume d’une seringue en verre n’augmente que d’environ 1 %. La dilatation du récipient est donc insuffisante pour compenser l’augmentation du volume interne, et la pression qui en résulte s’exerce directement sur le piston.
Un certain mouvement du piston est physiquement inévitable. S’il n’est pas correctement maîtrisé, il peut toutefois entraîner une perte de produit, l’entraînement d’eau dans les rainures extérieures du piston, une atteinte au maintien de la stérilité ou l’expulsion complète du piston.
LA PRESSION FAIT PARTIE DE LA PROTECTION DU PRODUIT
Il est impossible d’empêcher la dilatation thermique du liquide.
Le procédé doit plutôt équilibrer la pression qui s'exerce à l'intérieur de la seringue et la contre-pression appliquée de l'extérieur tout au long des phases de chauffage, d'exposition et de refroidissement.
Cet équilibre ne peut pas être défini pour un récipient scellé générique. Il dépend de la solution injectable, du volume de remplissage, de l’espace libre disponible, des gaz dissous, du matériau de la seringue, des caractéristiques du piston et de la position initiale de celui-ci.
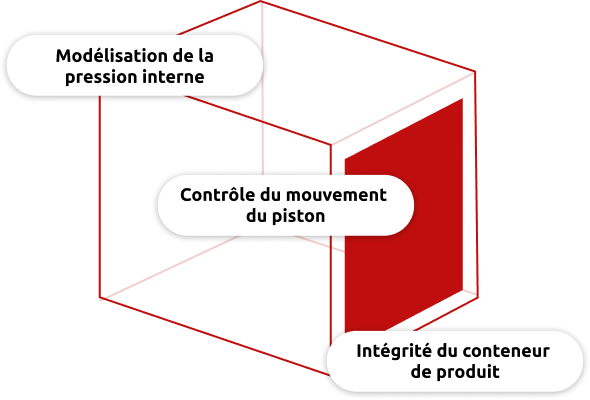
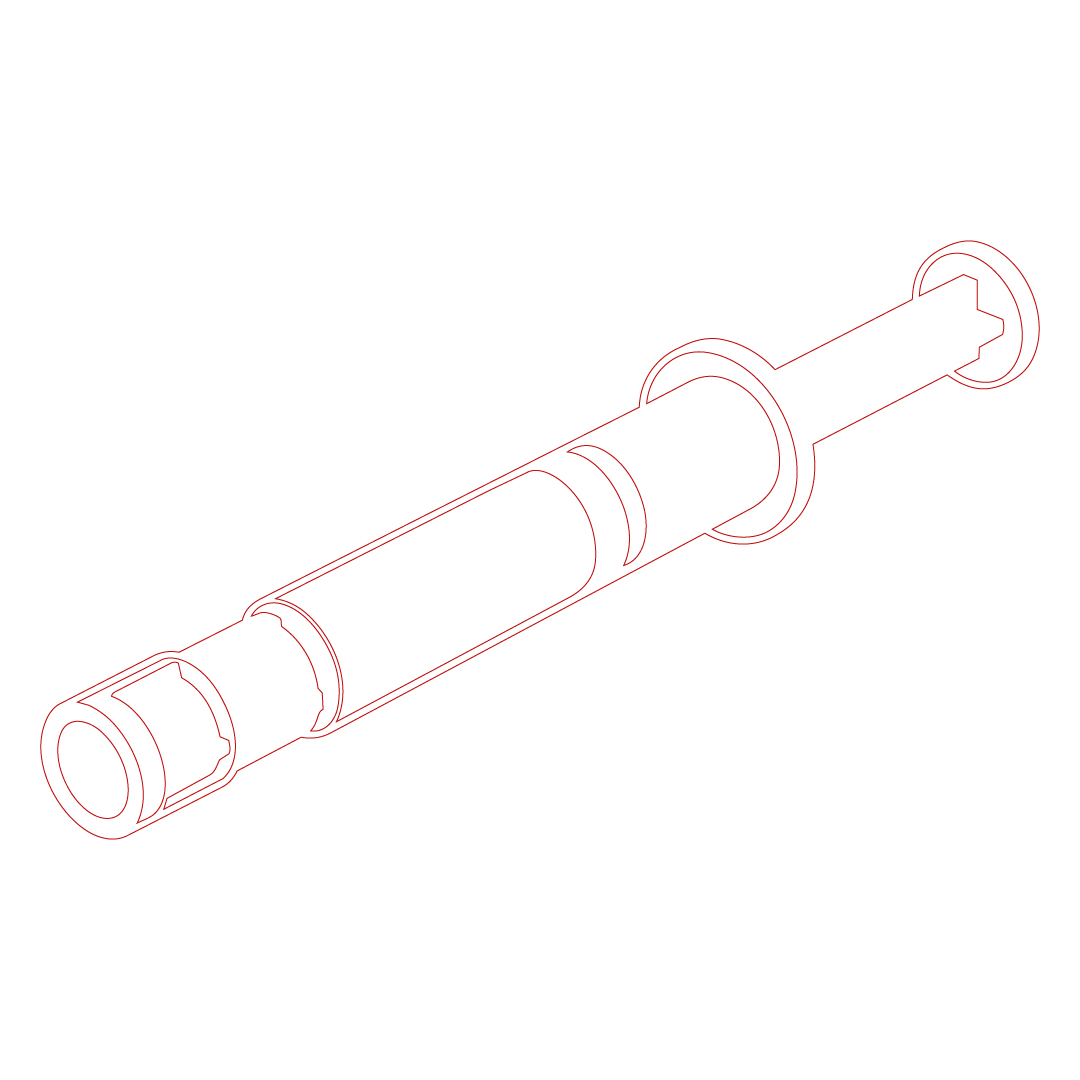
Nous modélisons le comportement de la seringue entièrement remplie et le traduisons en un profil de pression spécifique.
L'objectif n'est pas d'empêcher totalement le mouvement du piston, mais de le maintenir dans des limites acceptables tout au long du cycle.
ÉLABORATION DU PROFIL DE CONTRE-PRESSION
Pendant la phase de chauffage, la pression dans la chambre augmente progressivement afin de contrebalancer la hausse de la pression interne. Pendant la phase de refroidissement, elle est maintenue à un niveau supérieur à la pression interne, qui diminue, afin de permettre un retour contrôlé du piston. Le profil est élaboré étape par étape afin d’éviter à la fois un déplacement vers l’extérieur excessif et un retour excessif pendant le refroidissement.
VÉRIFICATION DU RÉSULTAT COMPLET
La validation ne peut se limiter à la létalité microbiologique. Le processus doit également démontrer un déplacement contrôlé du piston, une position finale acceptable du piston, l'absence de perte de produit et la préservation des caractéristiques pertinentes du produit et du récipient.

RÉGULATION DE LA PRESSION
Dans la stérilisation à la vapeur saturée, la pression détermine les conditions de la vapeur. Le contrôle de la pression permet d'assurer l'uniformité de la température et la reproductibilité du processus. UNIFORMITÉ DE ±0,5 °C
L'écart-type de température est un indicateur clé du comportement du processus. Plus cet écart est faible, plus la stabilité et la répétabilité sont élevées sur l'ensemble de la charge. CHARGES À SEC
Les composants essentiels sont livrés stériles, secs et prêts à l'emploi.
TESTÉ EN BOÎTE
Nous prenons en charge des stratégies avancées de transfert par cartouche tout en préservant l'intégrité du filtre, les performances de séchage et les conditions de transfert stériles.Pourquoi le piston bouge-t-il pendant la stérilisation par PFS ?
La chaleur provoque l'expansion du liquide et des gaz contenus dans la seringue scellée, ce qui génère une pression contre le piston mobile. Un certain déplacement est inévitable, mais son ampleur et le retour qui s'ensuit doivent être contrôlés.
Pourquoi l'espace libre est-il important ?
L'espace libre permet de compenser les variations de volume qui se produisent à l'intérieur de la seringue. Un espace libre insuffisant augmente le déplacement du piston et le risque de perte ou d'expulsion du produit.
Pourquoi utilise-t-on un procédé à air et vapeur ?
La stérilisation à la vapeur d'air permet de réguler la pression dans la chambre indépendamment de la température. La contre-pression peut donc être ajustée pour équilibrer la pression qui s'exerce à l'intérieur du PFS sans modifier la température de stérilisation requise.
Peut-on utiliser le même profil de contre-pression pour tous les PFS ?
Non. Le profil requis dépend de la formulation, du volume de remplissage, de l'espace de tête, des gaz dissous, du matériau de la seringue et des caractéristiques du bouchon. Il doit être établi pour la configuration complète produit-récipient.
Que doit démontrer la validation de la stérilisation PFS ?
La validation doit confirmer l'efficacité microbiologique ainsi que le bon fonctionnement du piston, un positionnement final acceptable, la rétention du produit et la préservation des caractéristiques pertinentes du produit et du récipient.
DÉCOUVREZ LES SOLUTIONS CONNECTÉES
Découvrez des informations connexes
Découvrez comment notre expertise en matière de procédés permet de relier les technologies, les applications et les procédés.
Être plus proche des clients ne signifie pas nécessairement être proche d'eux.
C'est une façon de travailler.
Un réseau mondial conçu pour permettre à Fedegari d'être au plus près du client, au plus près des processus et au plus près des décisions qui rendent la fabrication stérile plus sûre, plus fiable et plus rentable à long terme.