
水疱
在热灭菌过程中,密封的泡罩会发生变化。随着温度升高,液体膨胀,其中一部分可能会汽化,导致顶部空间内的气体压力增大。由此产生的内压会直接作用于泡罩腔及其剥离密封处。
在冷却过程中,这种相互作用仍在持续,此时产品、顶部空间气体和灭菌环境可能以不同的速率发生变化。如果腔室压力未能足够紧密地跟随内部条件的变化,这种压力差可能会导致泡罩变形、对密封处产生应力,或损害包装的完整性。
对于 薄型包装和易剥离密封而言,这一点尤为关键——虽然其易用性有所提升,但操作裕度却更为有限。因此,必须在根据完整填充泡罩的行为特性制定的压力-温度曲线范围内实现灭菌。
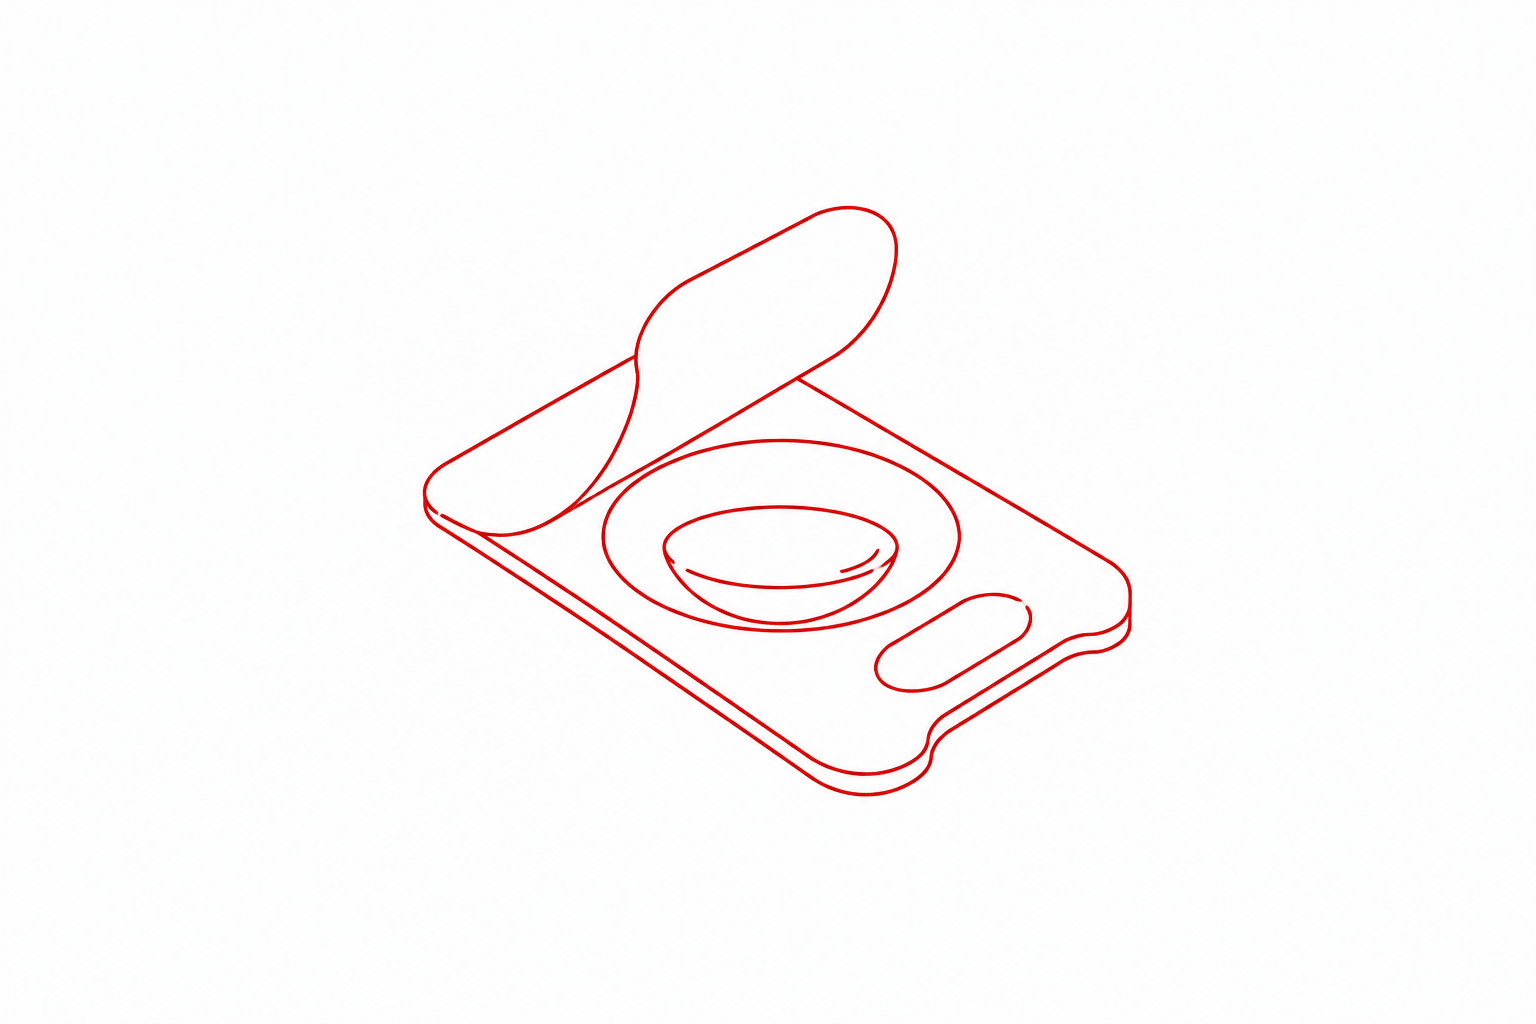
该技术已应用于一种1毫米厚的扁平包装,其采用易剥离密封设计,开启力仅需5–7N。
尽管机械公差范围很窄,但经过验证的工艺已支持生产了数十亿片包装好的镜片,在二十年的运行中未发生任何密封失效。
这一长期表现证明了我们既能达到所需的生物学有效性,又能将工艺控制在包装已验证的机械极限范围内。
20年。数十亿片包装好的镜片。零密封失效。
我们的方法
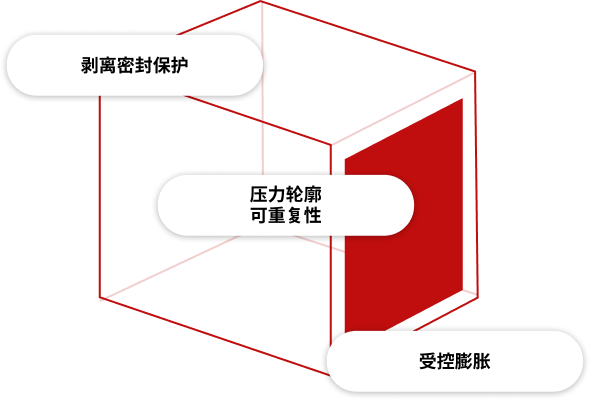
我们首先从实际的泡罩配置入手:填充体积、头部空间、几何形状、材料、密封强度及允许变形量。这些特性决定了产品在加热、膨胀、产生蒸汽并随后冷却的过程中,内部压力如何变化。
基于道尔顿定律,我们分析蒸汽和空气的分压如何共同作用形成腔室压力,并将泡罩内部条件的变化转化为针对各阶段的特定背压策略。通过制定压力水平、升压速率及过渡方案,确保在加热、曝光和冷却全过程中,剥离密封处的压差始终保持在可接受范围内。
随后,对完全填充的泡罩进行操作窗口测试,以验证所需的生物有效性、密封完整性以及包装变形情况。所得数据既定义了循环曲线,也界定了为确保该过程随时间推移能始终如一地重现所需的工艺限值。
这一能力使我们能够围绕每种泡罩包装结构已验证的容差范围开发热灭菌工艺——即使包装厚度和剥离强度留给我们的容错空间非常有限。
我们将泡罩的物理行为转化为可再现的压力控制策略。
随后,对已完全填充的泡罩进行操作窗口测试,以验证所需的生物有效性、密封完整性以及包装变形情况。
所得证据既定义了工艺循环曲线,也界定了为确保该工艺随时间推移能始终如一地重现所需的工艺限值。
凭借这一能力,我们能够根据每种泡罩包装结构的实际耐受性来开发热灭菌工艺——即使在包装厚度和剥离强度几乎不留任何容错余地的情况下也是如此。

出厂时无菌、干燥,可立即使用。
不同的泡罩包装规格能否使用相同的压力曲线?
并非自动如此。填充体积、留空、包装几何形状、材料性能和密封强度都会影响内部压力和机械性能。必须对每种相关配置进行评估,以确定其可接受的工作范围。
为什么在冷却过程中也必须控制背压?
产品、头空间气体和灭菌环境不会以相同的速度冷却或收缩。因此,如果过快降低腔室压力,即使在灭菌过程结束后,仍可能产生具有破坏性的压力差。
反压能防止气泡膨胀吗?
并非完全如此。从物理角度来看,某些膨胀或位移可能是不可避免的。反压作用于包装两端的压差,使膨胀和密封应力保持在已证实的可接受范围内。
为什么在热灭菌过程中,密封的泡罩包装会打开?
加热会导致泡罩内的液体、蒸汽和顶部空间气体膨胀,从而导致压力升高。如果内部压力上升速度快于腔室压力,由此产生的压差会直接作用于剥离密封处,可能导致变形、泄漏或开裂。
为什么易剥离密封条特别难以保护?
易剥离密封层是专门设计成只需施加有限力即可开启的。这虽然提高了易用性,但降低了包装在灭菌过程中所能承受的压差,因此需要更窄且控制更精确的工艺窗口。
保持恒定的背压是否就足够了?
不。随着产品受热、达到暴露温度并冷却,泡罩内部压力会持续变化。因此,背压必须动态地跟随包装的变化,而不是在整个循环过程中保持不变。
探索互联解决方案
探索相关知识
了解我们的工艺知识如何将技术、应用和工艺有机结合。