
En nous appuyant sur la loi de Dalton, nous analysons la manière dont les pressions partielles de la vapeur et de l’air contribuent à la pression dans la chambre, puis nous traduisons l’évolution des conditions internes de la blister en une stratégie de contre-pression adaptée à chaque phase. Les niveaux de pression, les vitesses de montée en pression et les transitions sont définis de manière à maintenir la différence de pression au niveau du joint de décollement dans une plage acceptable tout au long des phases de chauffage, d’exposition et de refroidissement.
Blister
Un blister scellé subit des modifications tout au long du processus de stérilisation thermique. À mesure que la température augmente, le liquide se dilate, une partie de celui-ci peut se vaporiser et la pression du gaz présent dans l'espace libre augmente. La pression interne qui en résulte agit directement sur la cavité du blister et son joint de décollement.
Cette même interaction se poursuit pendant le refroidissement, lorsque le produit, le gaz de l'espace de tête et l'environnement de stérilisation peuvent réagir à des vitesses différentes. Si la pression de la chambre ne suit pas de manière suffisamment précise l'évolution des conditions internes, la différence de pression peut déformer le blister, exercer une contrainte sur le joint ou compromettre l'intégrité de l'emballage.
Cela devient particulièrement critique pour les emballages fins et les joints faciles à décoller, où l’amélioration de la facilité d’utilisation laisse une marge de manœuvre plus étroite. La stérilité doit donc être obtenue dans le cadre d’un profil pression-température élaboré en fonction du comportement du blister rempli dans son ensemble.
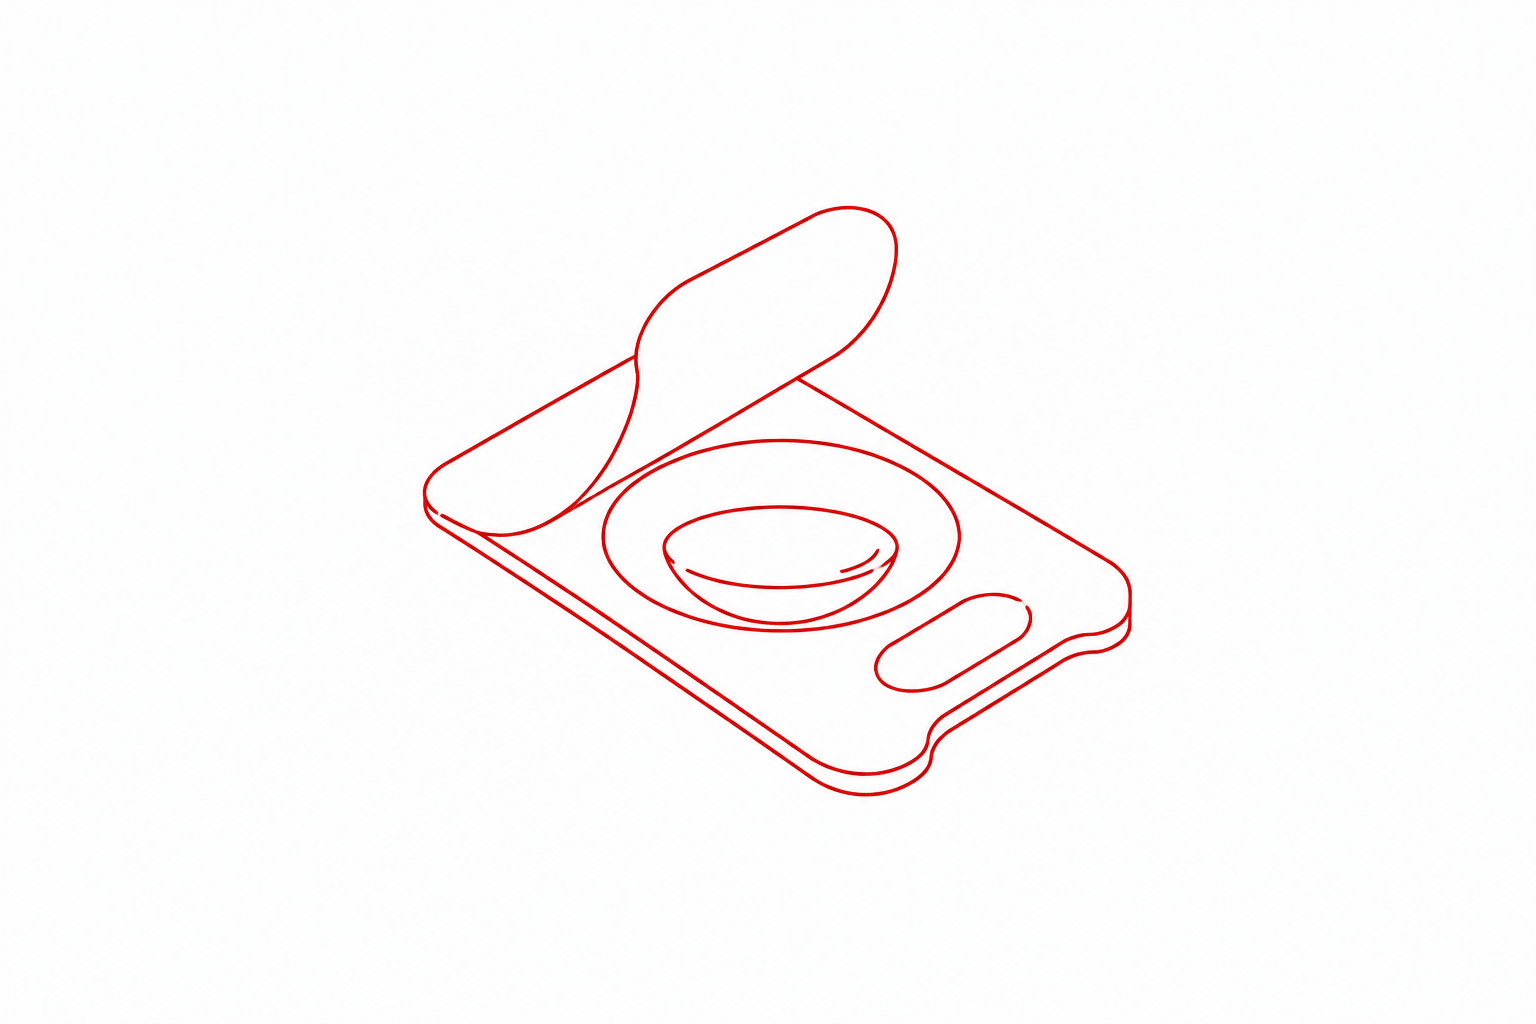
Cette technologie a été appliquée à un emballage plat de 1 mm doté d'un opercule facile à décoller, ne nécessitant qu'une force d'ouverture de 5 à 7 N.
Malgré cette tolérance mécanique très étroite, le procédé validé a permis la production de milliards de lentilles conditionnées, sans aucun défaut de scellage au cours de deux décennies d’exploitation.
Ces performances à long terme démontrent notre capacité à atteindre l’efficacité biologique requise tout en maintenant le procédé dans les limites mécaniques avérées de l’emballage.
20 ans. Des milliards de lentilles conditionnées. Aucun défaut de scellage.
NOTRE APPROCHE
Nous partons de la configuration réelle de l’emballage blister : volume de remplissage, espace libre, géométrie, matériaux, résistance du scellage et déformation admissible. Ces caractéristiques déterminent l’évolution de la pression interne à mesure que le produit chauffe, se dilate, génère de la vapeur, puis refroidit.
En nous appuyant sur nos connaissances fondées sur la loi de Dalton, nous analysons comment les pressions partielles de la vapeur et de l’air contribuent à la pression dans la chambre et traduisons l’évolution des conditions internes du blister en une stratégie de contre-pression adaptée à chaque phase. Les niveaux de pression, les vitesses de montée en pression et les transitions sont définis de manière à maintenir la différence de pression au niveau du joint de décollement dans une plage acceptable tout au long des phases de chauffage, d’exposition et de refroidissement.
La fenêtre de fonctionnement est ensuite testée sur le blister entièrement rempli, afin de vérifier l'efficacité biologique requise ainsi que l'intégrité du scellage et l'absence de déformation de l'emballage. Les résultats obtenus permettent de définir à la fois le profil du cycle et les limites du processus nécessaires pour le reproduire de manière constante dans le temps.
Cette capacité nous permet de développer des procédés de stérilisation thermique en fonction de la tolérance démontrée pour chaque configuration de blister, même lorsque l’épaisseur de l’emballage et la résistance au pelage ne laissent qu’une marge d’erreur très réduite.
Nous traduisons le comportement physique du blister en une stratégie de contrôle de la pression reproductible.
La fenêtre de fonctionnement est ensuite testée sur le blister entièrement rempli, afin de vérifier l'efficacité biologique requise ainsi que l'intégrité du scellage et l'absence de déformation de l'emballage.
Les résultats obtenus permettent de définir à la fois le profil du cycle et les limites du processus nécessaires pour le reproduire de manière constante dans le temps.
Cette capacité nous permet de mettre au point des procédés de stérilisation thermique en tenant compte de la tolérance avérée de chaque configuration de blister, même lorsque l'épaisseur de l'emballage et la résistance au pelage ne laissent qu'une marge d'erreur très réduite.

RÉGULATION DE LA PRESSION
Dans la stérilisation à la vapeur saturée, la pression détermine les conditions de la vapeur. Le contrôle de la pression permet d'assurer l'uniformité de la température et la reproductibilité du processus. UNIFORMITÉ DE ±0,5 °C
L'écart-type de température est un indicateur clé du comportement du processus. Plus cet écart est faible, plus la stabilité et la répétabilité sont élevées sur l'ensemble de la charge. CHARGES À SEC
Les composants essentiels sont livrés stériles, secs et prêts à l'emploi.
TESTÉ EN BOÎTE
Nous prenons en charge des stratégies avancées de transfert par cartouche tout en préservant l'intégrité du filtre, les performances de séchage et les conditions de transfert stériles.Peut-on utiliser le même profil de pression pour différents formats de blisters ?
Pas systématiquement. Le volume de remplissage, l'espace libre, la géométrie de l'emballage, les propriétés des matériaux et la résistance du scellage influencent tous la pression interne et le comportement mécanique. Chaque configuration concernée doit être évaluée afin de déterminer sa plage de fonctionnement acceptable.
Pourquoi faut-il également réguler la contre-pression pendant le refroidissement ?
Le produit, le gaz de l'espace de tête et l'environnement de stérilisation ne se refroidissent ni ne se contractent au même rythme. Une réduction trop rapide de la pression dans la chambre peut donc entraîner un différentiel préjudiciable, même après la fin de l'exposition à la stérilisation.
La contre-pression empêche-t-elle la cloque de grossir ?
Pas tout à fait. Une certaine dilatation ou un certain mouvement peuvent être physiquement inévitables. La contre-pression régule la différence de pression exercée sur l'emballage, ce qui permet de maintenir la dilatation et la contrainte exercée sur le joint dans les limites acceptables démontrées.
Pourquoi un blister scellé peut-il s'ouvrir pendant la stérilisation thermique ?
Le chauffage provoque l'expansion du liquide, de la vapeur et du gaz présent dans l'espace libre à l'intérieur du blister, ce qui entraîne une augmentation de la pression. Si la pression interne augmente plus rapidement que la pression de la chambre, la différence de pression qui en résulte agit directement sur le joint de décollement et peut entraîner une déformation, une fuite ou une ouverture.
Pourquoi un opercule facile à décoller est-il particulièrement difficile à protéger ?
Un opercule facile à décoller est spécialement conçu pour s'ouvrir avec un effort minimal. Cela améliore la facilité d'utilisation, mais réduit la différence de pression que l'emballage peut supporter pendant la stérilisation, ce qui nécessite une fenêtre de processus plus étroite et contrôlée avec plus de précision.
Est-il suffisant de maintenir une contre-pression constante ?
Non. La pression interne du blister varie en permanence à mesure que le produit se réchauffe, atteint la température d'exposition et refroidit. La contre-pression doit donc s'adapter dynamiquement à l'emballage plutôt que de rester fixe tout au long du cycle.
DÉCOUVREZ LES SOLUTIONS CONNECTÉES
Découvrez des informations connexes
Découvrez comment notre expertise en matière de procédés permet de relier les technologies, les applications et les procédés.
Être plus proche des clients ne signifie pas nécessairement être proche d'eux.
C'est une manière de travailler.
Un réseau mondial conçu pour permettre à Fedegari d'être au plus près du client, au plus près des processus et au plus près des décisions qui rendent la fabrication stérile plus sûre, plus fiable et plus rentable à long terme.