
Solutions pour les produits à haute viscosité
Les seringues préremplies d’acide hyaluronique associent une formulation thermosensible à un système de fermeture du récipient sensible à la pression. Les performances du produit dépendent du poids moléculaire et du comportement rhéologique de la formulation, tandis que la chaleur humide réduit progressivement la viscosité à mesure que l’exposition se prolonge. Parallèlement, le chauffage augmente la pression interne de la seringue remplie en raison de la dilatation du liquide et de la pression de vapeur, ce qui peut entraîner un déplacement du piston, des fuites ou une perte d’intégrité du récipient.
Garantir la stérilité sans compromettre la viscosité qui définit les performances du produit. Les fabricants doivent donc atteindre le niveau de létalité requis sans appliquer de contrainte thermique inutile, tout en protégeant la seringue pendant les phases de chauffage, d’exposition et de refroidissement. Le défi ne réside pas seulement dans la stérilité, mais aussi dans la préservation des propriétés fonctionnelles attendues après le traitement.
3
profils de température : comparaison des stratégies de cycle à 115 °C, 121 °C et 130 °C
1,6 × 10⁶ Da
masse moléculaire moyenne du hyaluronate de sodium utilisé dans le développement de procédé documenté
F₀ ≈ 15 min
cible de létalité comparable pour évaluer différents profils temps-température
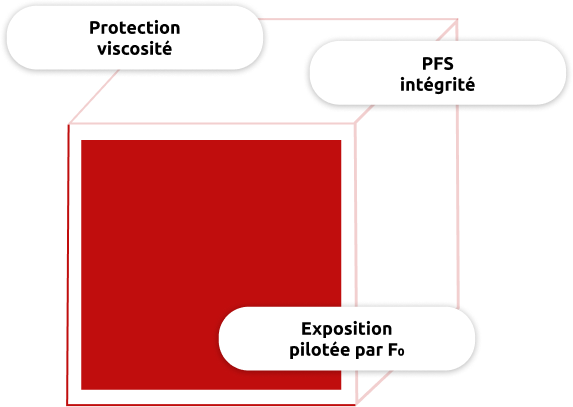
AUCUN CYCLE DE STÉRILISATION PRÉDÉFINI
Nous définissons le profil temps-température en fonction de la réponse réelle de la formulation à base d’acide hyaluronique et de sa seringue préremplie.
La technologie vapeur-air fournit une contre-pression contrôlée pour limiter le mouvement du piston, tandis que le développement de cycles basés sur F₀ permet d’équilibrer la létalité microbienne requise et la dégradation de la viscosité.
Nous identifions le profil de stérilisation qui protège le mieux le produit, et non pas simplement la température de traitement la plus basse.
Dans nos centres technologiques, nous évaluons la réponse des produits à différentes stratégies de stérilisation à 115 °C, 121 °C et 130 °C, en comparant différentes combinaisons temps-température pour une létalité équivalente. Cela permet de déterminer quel profil préserve au mieux la viscosité et l’intégrité de la barrière de protection fonctionnelle (PFS), plutôt que de partir du principe que la température la plus basse est nécessairement la plus douce.
Exposition réduite, raccordement contrôlé à la barrière et compatibilité avec un réassemblage en circuit fermé ou robotisé
Lavage et stérilisation intégrés des bouchons en vrac, suivis d’un transfert en circuit fermé dans une cuve stérile.
Pièces réutilisables sensibles à la chaleur dont le matériau, la géométrie, le conditionnement et les exigences en matière de réduction microbienne permettent de recourir à un procédé validé à basse température.
La technologie vapeur-air combine une exposition ciblée sur la valeur F₀ à une contre-pression contrôlée, ce qui réduit les contraintes thermiques inutiles tout en limitant le mouvement du piston pendant les phases de chauffage, de stérilisation et de refroidissement.
Des configurations compactes, moins d’interfaces entre les équipements, une réduction des besoins en espaces classifiés ou un parcours unique et intégré pour les charges réutilisables compatibles.
Matériel scellé prêt à l’emploi (RTU) ou pré-stérilisé dont l’état de stérilité interne doit être préservé pendant le traitement de l’emballage extérieur avant l’entrée.
Chargement, déchargement, déplacement, raccordement et livraison contrôlés afin de réduire l’exposition et d’éviter toute intervention manuelle superflue.
Un lavage validé permet d’établir le niveau de propreté requis pour les pièces réutilisables en contact avec le produit, les pièces de la machine et les pièces spécifiques au format avant le traitement en aval.
Permet de conserver les bouchons en vrac traités dans un environnement stérile fermé pendant leur transfert du système de lavage et de stérilisation vers le manipulateur automatisé.
La technologie vapeur-air combine une exposition ciblée sur la valeur F₀ à une contre-pression contrôlée, ce qui réduit les contraintes thermiques inutiles tout en limitant le mouvement du piston pendant les phases de chauffage, de stérilisation et de refroidissement.
Stérilisation à la vapeur des pièces réutilisables compatibles, conditionnées dans des sachets ou des boîtes avant leur transfert sous protection ou dans un emballage fermé.

sont livrés stériles, secs et prêts à l'emploi.
Une température de stérilisation plus basse permettrait-elle de mieux protéger le produit ?
Pas nécessairement. Une température plus basse nécessite une exposition plus longue pour atteindre le même F₀. Dans la comparaison présentée, le cycle à 115 °C a entraîné la plus forte réduction de viscosité en raison de sa durée prolongée.
Pourquoi l'acide hyaluronique est-il difficile à stériliser à la chaleur humide ?
La chaleur peut réduire le poids moléculaire et la viscosité de l'hyaluronate de sodium. La viscosité ayant une incidence directe sur le comportement du produit, le cycle doit permettre d'atteindre le niveau de létalité requis tout en limitant l'exposition thermique cumulée.
Qu'est-ce qu'un cycle de pointe ?
Un cycle de pointe consiste à appliquer une température plus élevée pendant une durée nettement plus courte. Pour la formulation testée, cette stratégie a permis d'obtenir un F₀ à peu près identique tout en réduisant la perte de viscosité par rapport à des cycles plus longs à température plus basse.
Le même cycle de pic convient-il à tous les produits à base d'acide hyaluronique ?
Non. Le profil approprié dépend de la formulation, du poids moléculaire, de la concentration, du volume de remplissage, de la géométrie de la seringue, du comportement du piston et des critères d'acceptation du produit. Il doit être élaboré et validé pour le système produit-récipient concerné.
Comment le mouvement du piston est-il contrôlé pendant la stérilisation ?
La technologie « vapeur-air » applique une pression d'appui d'air contrôlée afin de contrebalancer la pression qui s'exerce à l'intérieur de la seringue remplie pendant les phases de chauffage, d'exposition et de refroidissement.
Comment peut-on prouver la conservation d'un produit ?
Les mesures thermiques réalisées à l'intérieur d'un PFS représentatif permettent de confirmer la valeur cumulée de F₀, tandis que l'analyse rhéologique compare la viscosité des échantillons stérilisés à celle du produit non traité. Les évaluations de la stabilité et de l'étanchéité du conditionnement complètent la validation spécifique au produit.
Découvrez des informations connexes
Découvrez comment notre expertise en matière de procédés permet de relier les technologies, les applications et les procédés.
Être plus proche des clients ne signifie pas nécessairement être proche d'eux.
C'est une façon de travailler.
Un réseau mondial conçu pour permettre à Fedegari d'être au plus près du client, au plus près des processus et au plus près des décisions qui rendent la fabrication stérile plus sûre, plus fiable et plus rentable à long terme.